Sommaire
- Les trois procédés sur les mêmes critères
- Quelle épaisseur de zinc à chaud : ce que dit la NF EN ISO 1461
- Durée de protection par milieu : rural, urbain, marin
- Chaque procédé : ce qu’il est, où il perd
- La galvanisation à chaud
- La galvanisation à froid
- L’électrozingage
- L’acier galvanisé rouille-t-il ?
- Le tiers choix : galvanisation puis thermolaquage
- Quelle protection pour votre pièce
En bref
La variable qui décide, c’est le milieu où la pièce vivra. La galvanisation à chaud pour une pièce neuve dehors : c’est la protection la plus robuste contre la corrosion. La galvanisation à froid pour reprendre une soudure, une coupe ou une rayure. L’électrozingage pour la visserie et les petites pièces d’intérieur.
Le point qui change tout : l’épaisseur de zinc. À chaud, la NF EN ISO 1461 impose des minimums selon l’épaisseur de l’acier, de 35 à 85 µm.
En bord de mer, la réserve fond plus vite. Une couche à chaud tient bien mieux qu’un électrozingage fin. La peinture riche en zinc sert surtout de retouche, pas de protection principale durable.
Si vous ne retenez qu’une règle : une coupe, une soudure ou une rayure sur galvanisé se reprend vite, sinon la rouille démarre au point faible.
- 438 à 460 °C
- température courante du bain de zinc à chaud
- 35 à 85 µm
- épaisseur minimale locale ou moyenne à chaud selon l’épaisseur de l’acier
- 5 à 25 µm
- classes courantes d’un zingage électrolytique
- 65 à 69 % ou plus de 92 %
- zinc métallique en poids dans le film sec d’une peinture riche en zinc, selon la famille de produit
Les trois procédés sur les mêmes critères
Voici les trois options côte à côte. Lisez-les ligne par ligne : la dernière colonne dit où chaque procédé perd, et c’est souvent elle qui tranche en pratique.
| Critère | Galvanisation à chaud | Galvanisation à froid | Électrozingage |
|---|---|---|---|
| Mode d’application | Immersion dans le zinc fondu à environ 450 °C | Peinture riche en zinc, au pinceau, au rouleau ou en aérosol | Dépôt électrolytique dans un bain de zingage |
| Épaisseur de zinc | 35 à 85 µm en minimums selon l’épaisseur de l’acier | Film de peinture riche en zinc, avec 65 à 69 % ou plus de 92 % de zinc métallique en poids dans le film sec selon le produit | 5 à 25 µm pour les classes courantes |
| Liaison avec l’acier | Alliage fer-zinc, lié au métal | Film de peinture, posé en surface | Dépôt fin |
| Corps creux et arêtes | Intérieur des tubes protégé si les perçages de circulation et d’évent sont prévus, arêtes bien couvertes | Seulement ce que le pinceau atteint | Dépend du bain, couche fine |
| Usage conseillé | Pièce neuve dehors | Retouche de soudure, de coupe, de rayure | Visserie, petites pièces d’intérieur |
| Où il perd | Pièce déjà montée ou trop grande pour le bain | Immersion, milieu marin, pièce neuve entière | Extérieur, milieu humide ou salin |
Trois mots d’atelier, expliqués une fois. Le bain de zinc est la cuve où l’on plonge la pièce. L’alliage fer-zinc est la couche qui se forme quand le zinc réagit avec l’acier, elle fait corps avec la pièce. La protection cathodique veut dire que le zinc se corrode avant l’acier, tant qu’il en reste autour de la zone exposée.
Quelle épaisseur de zinc à chaud : ce que dit la NF EN ISO 1461
Ce que dit la norme : la NF EN ISO 1461:2022 fixe des épaisseurs minimales de revêtement sur les pièces galvanisées à chaud après fabrication. Nous en donnons les valeurs utiles pour les pièces non centrifugées, pas le texte complet, qui reste payant.
| Épaisseur de l’acier | Épaisseur locale minimale | Épaisseur moyenne minimale |
|---|---|---|
| Moins de 1,5 mm | 35 µm | 45 µm |
| De 1,5 à 3 mm | 45 µm | 55 µm |
| Plus de 3 à 6 mm | 55 µm | 70 µm |
| Plus de 6 mm | 70 µm | 85 µm |
Pourquoi une pièce épaisse reçoit-elle plus de zinc ? Parce que l’épaisseur du revêtement dépend de la composition chimique de l’acier, de son état de surface et du temps d’immersion. Une pièce épaisse demande plus de temps pour monter à la température du bain, la réaction fer-zinc dure davantage et la couche grossit.
Une précision qui évite un contresens : ces chiffres sont des minimums que le galvaniseur doit atteindre, pas un réglage que vous choisissez. Ce que vous maîtrisez en amont, c’est la préparation de surface, dégraissage et décapage, puis la nuance d’acier. Ces deux points pèsent sur la résistance, la qualité du traitement anticorrosion et la durée de vie. Pour choisir le métal d’un ouvrage avant de parler protection, voyez le dossier Acier, inox, aluminium : choisir le métal d’un ouvrage.
Durée de protection par milieu : rural, urbain, marin
Le zinc s’use à une vitesse qui dépend de la corrosivité de l’atmosphère. L’ISO 9223 classe les milieux de C1 à CX, et l’ISO 14713, parties 1 et 2, donne des lignes directrices pour la protection du fer et de l’acier par revêtements de zinc. Le raisonnement est simple : durée ≈ épaisseur de zinc ÷ perte annuelle.
Nous rattachons les trois milieux à des catégories usuelles : rural pour C2 à C3, urbain et industriel pour C3 à C4, bord de mer pour C4 à C5. Les pertes annuelles de zinc retenues sont des ordres de grandeur arrondis issus des catégories ISO 9223 : environ 0,1 à 2,1 µm par an en C2 à C3, 0,7 à 4,2 µm par an en C3 à C4 et 2,1 à 8,4 µm par an en C4 à C5.
| Procédé et épaisseur de zinc | Rural (C2 à C3) | Urbain (C3 à C4) | Marin (C4 à C5) |
|---|---|---|---|
| À chaud, acier de plus de 6 mm : 85 µm en moyenne | Environ 40 ans à plus de 80 ans | Environ 20 à 120 ans | Environ 10 à 40 ans |
| À chaud, acier de moins de 1,5 mm : 45 µm en moyenne | Environ 20 ans à plus de 80 ans | Environ 10 à 60 ans | Environ 5 à 20 ans |
| Électrozingage : 5 µm | Environ 2 ans à plus de 20 ans | Environ 1 à 7 ans | Moins de 3 ans |
| Électrozingage : 25 µm | Environ 10 ans à plus de 80 ans | Environ 5 à 35 ans | Environ 3 à 10 ans |
| Galvanisation à froid (peinture riche en zinc) | À lire sur la fiche du fabricant | À lire sur la fiche du fabricant | À lire sur la fiche du fabricant |
La ligne de la peinture à froid reste sans chiffre volontairement : la tenue dépend du produit, de la préparation et du nombre de couches. Pour l’électrozingage, 25 µm correspond déjà à une classe forte de dépôt électrolytique : la visserie courante est souvent plus proche des classes faibles.
Ce qui fait rater : compter sur l’épaisseur de zinc sans entretien en bord de mer, ou au contact des sels de déverglaçage. Ces situations poussent la perte annuelle vers le haut de la fourchette, et un cordon retouché trop tard devient le point de départ de la corrosion.
Chaque procédé : ce qu’il est, où il perd
La galvanisation à chaud
La pièce est dégraissée, décapée, passée au flux, puis plongée dans le zinc fondu, généralement autour de 450 °C. Le zinc protège aussi l’intérieur des corps creux, tubes et profilés fermés compris, à condition que la pièce soit conçue avec les ouvertures nécessaires à la circulation du zinc et à l’évacuation des gaz.
Elle perd sur une pièce déjà montée ou trop grande pour la cuve. Elle perd aussi sur une tôle fine, qui risque de se déformer à cette température. À faire valider par le galvaniseur avant d’envoyer la pièce. Elle perd enfin en intérieur sec, où elle est surdimensionnée.
La galvanisation à froid
Il n’y a pas de bain. C’est une peinture riche en zinc. Selon la famille de produit, les références techniques de réparation des galvanisations retiennent 65 à 69 % ou plus de 92 % de zinc métallique en poids dans le film sec. Elle s’applique au pinceau, au rouleau ou en aérosol, et protège de façon cathodique tant que les particules de zinc restent en contact entre elles et avec l’acier.
À chaud
- Alliage fer-zinc lié à l’acier.
- Protège l’intérieur des corps creux si la pièce est conçue pour la galvanisation.
- Épaisseur minimale imposée par la norme.
À froid
- S’applique sur une pièce déjà montée.
- Aucun matériel lourd, aucune cuve.
- Sert très bien à reprendre un cordon.
Elle perd en immersion permanente ou en milieu marin si elle est la seule protection, et face à une galvanisation à chaud sur une pièce neuve entière. Sur une pièce déjà rouillée, il faut d’abord brosser et nettoyer, sinon la tenue est bancale. Son vrai rôle reste la retouche d’une soudure, d’une coupe ou d’une rayure sur pièce galvanisée.
L’électrozingage
À ne pas confondre avec la galvanisation à chaud : c’est un dépôt de zinc par électrolyse. Les classes courantes de dépôt sont de 5, 8, 12 et 25 µm. À cette température de procédé, la pièce ne subit pas le chauffage d’un bain de zinc fondu.
Il perd dehors. La couche fine s’épuise vite, surtout en milieu humide ou salin. Son terrain, c’est la visserie, les petites pièces d’intérieur ou d’abri.
L’acier galvanisé rouille-t-il ?
Oui, à terme. Le zinc s’use, puis l’acier apparaît. Ce que vous voyez d’abord n’est pas de la rouille rouge, mais une patine grisâtre de zinc. Elle est normale et elle protège encore.
Les zones faibles sont connues : les coupes, les perçages et les soudures faits après galvanisation, le contact prolongé avec le sol ou un béton humide, et l’eau qui stagne dans un angle ou au fond d’un tube.
Une rayure légère peut rester protégée par effet cathodique si le zinc voisin est encore présent. Au-delà d’une rayure plus large, la parade passe par une retouche à froid.
Ce qui fait rater : souder ou percer une pièce galvanisée sans retoucher ensuite. Brossez le métal nu, dépoussiérez, puis appliquez la peinture riche en zinc en débordant sur le zinc d’origine autour du cordon. Soudez aussi dehors ou sous aspiration : les fumées de zinc sont dangereuses, et la protection respiratoire fait partie du geste. Les lunettes et les gants aussi, surtout quand la pièce sort du bain ou qu’elle est encore chaude.
Le tiers choix : galvanisation puis thermolaquage
Le zinc protège l’acier, la peinture protège le zinc et donne la couleur. Le principe reste cohérent avec le tableau : un revêtement qui limite le contact du zinc avec l’air humide ralentit son usure.
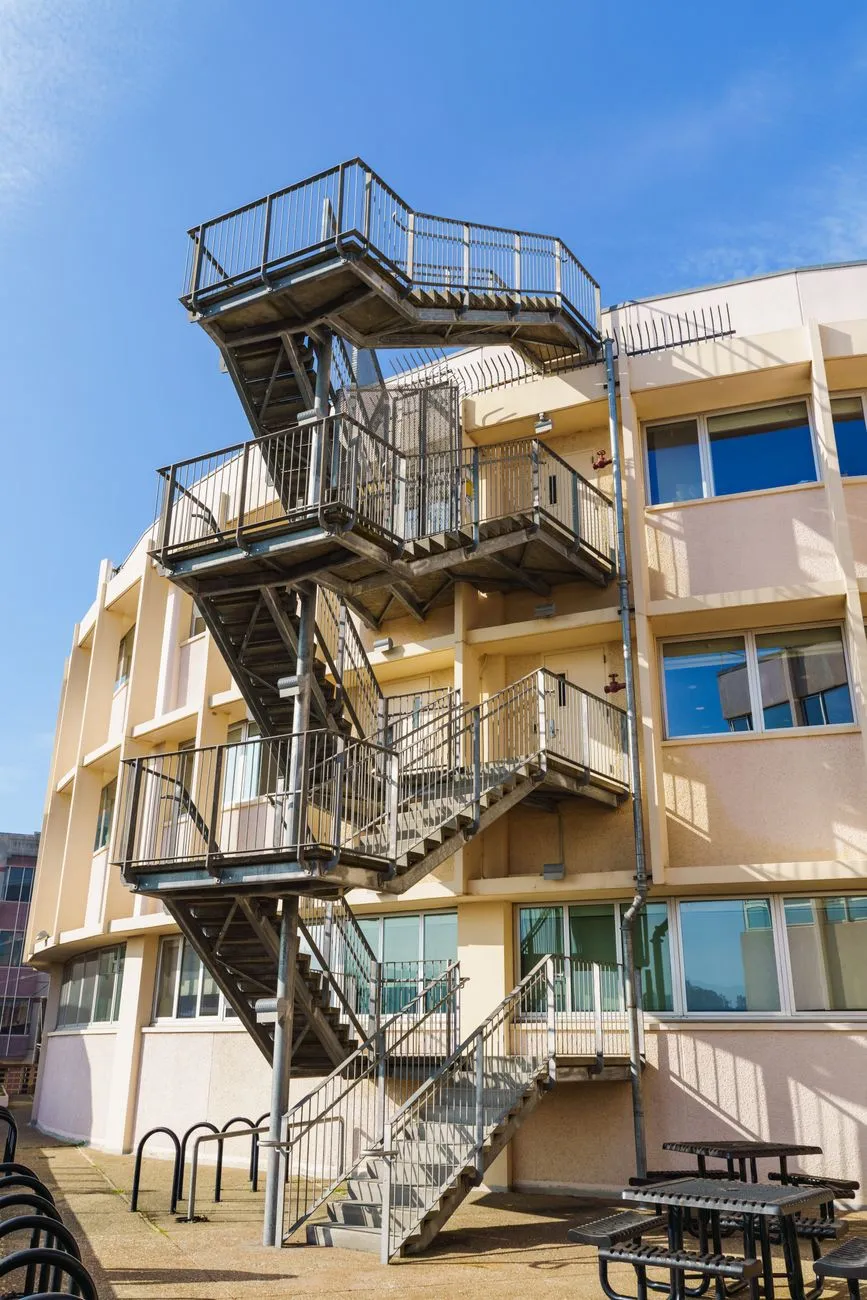
Le cas typique, c’est la pièce extérieure visible, ou celle qui se trouve près de la mer. Pour le revêtement de finition, voyez le Thermolaquage : principe, durabilité et limites. Un escalier extérieur est un bon exemple d’ouvrage où ce choix se pose, entre l’aspect et la tenue.
Rappel utile : toute pièce qui porte, escalier ou garde-corps, se dimensionne par un bureau d’études ou un professionnel qualifié. La protection anticorrosion ne remplace pas ce calcul.
Quelle protection pour votre pièce
Si la pièce est neuve et dehors, en milieu rural ou urbain
la galvanisation à chaud.
Si la pièce est en bord de mer ou exposée aux sels
la galvanisation à chaud, puis le thermolaquage.
Si vous devez reprendre une soudure, une coupe ou une rayure
la galvanisation à froid.
Si c’est de la visserie ou une pièce d’intérieur
l’électrozingage.
Si vous ne retenez qu’un chiffre : l’épaisseur de zinc, pas le procédé, fixe la durée.