Sommaire
- Le tableau maître : quel procédé pour quel travail
- Lire le tableau en cinq questions
- Les quatre procédés de base
- Le MIG/MAG, le plus répandu en atelier de bricolage
- Le TIG, pour la précision et les métaux fins
- L’arc à l’électrode enrobée, sans bouteille
- Le fil fourré, avec ou sans gaz
- Choisir le poste et le gaz une fois le procédé fixé
- Souder l’acier, l’inox, l’aluminium ou la fonte
- Se protéger avant le premier arc
- Les autres techniques, et quand elles servent
- Ce que disent les normes
- Les dossiers voisins
Le soudage assemble des pièces métalliques en portant leurs bords à la fusion, avec ou sans métal d’apport. La soudure est le cordon obtenu, et l’usage mélange souvent les deux mots. Ce dossier s’adresse à celui qui équipe un portail ou un garde-corps, à l’apprenti qui veut comprendre la règle avant de l’appliquer, et au propriétaire qui veut discuter avec un artisan sans parler à l’aveugle. L’ordre de lecture est simple : le procédé, puis le poste et le gaz, puis le métal, puis la protection, puis les autres techniques.
En bref
- Prenez le procédé avant le poste : MIG/MAG, TIG, arc à l’électrode ou fil fourré, selon le métal, l’épaisseur et la position.
- Le gaz protège le bain de fusion de l’air ; sans protection, le cordon devient poreux.
- Pour un premier choix, l’acier en MAG reste le plus simple à prendre en main.
- L’inox, l’aluminium et la fonte demandent chacun des précautions propres.
- La sécurité passe d’abord par la ventilation et le captage des fumées, puis par le masque, les gants et les vêtements couvrants.
Le tableau maître : quel procédé pour quel travail
Les numéros sont ceux de la NF EN ISO 4063:2023, qui désigne les procédés. Les positions suivent la NF EN ISO 6947:2019 : à plat, en corniche, verticale montante, verticale descendante, au plafond. Les épaisseurs sont des ordres de grandeur, à recouper avec la fiche technique du poste et des consommables. La colonne « difficulté » traduit notre lecture pratique, pas une mesure.
| Procédé (ISO 4063) | Métaux courants | Épaisseurs soudables | Positions | Gaz | Difficulté pour un débutant |
|---|---|---|---|---|---|
| MIG (131) | aluminium, inox, alliages non ferreux | tôle fine à moyenne, à partir d’environ 1 mm | toutes, avec réglage adapté | gaz inerte, souvent argon | abordable |
| MAG (135) | acier, acier inoxydable | tôle fine à forte, à partir d’environ 1 mm | toutes, avec réglage adapté | gaz actif, souvent mélange argon et CO2 | abordable |
| TIG (141) | inox, aluminium, acier | tôle mince, à partir d’environ 0,5 mm | toutes, avec de la pratique | argon | technique |
| Arc à l’électrode enrobée (111) | acier, fonte, inox selon l’électrode | à partir d’environ 2 mm, jusqu’aux fortes épaisseurs | toutes, selon l’électrode | aucun gaz externe, l’enrobage protège le bain | exigeant |
| Fil fourré avec gaz (136) | acier | à partir d’environ 2 mm, fortes épaisseurs | toutes, selon le fil | gaz actif | exigeant |
| Fil fourré sans gaz (114) | acier | à partir d’environ 2 mm, fortes épaisseurs | toutes, selon le fil | aucun gaz externe, le flux protège le bain | exigeant |
La colonne du gaz tient à une seule raison : sans protection, l’oxygène et l’azote de l’air se dissolvent dans le bain de fusion, et le cordon devient poreux. Gaz, laitier de l’enrobage ou flux du fil fourré font le même travail : isoler le métal liquide de l’air jusqu’à la solidification.
Lire le tableau en cinq questions
Quel métal : acier, inox ou aluminium ? Quelle épaisseur réelle, pas celle qu’on pense avoir ? Quelle position : à plat, en montant, au plafond ? Travaillez-vous dehors, dans le vent ? Une bouteille de gaz est-elle possible à poste fixe ?
Pour une première main, nous retenons le MAG sur acier : le fil se déroule seul, une main reste libre, c’est le procédé qui demande le moins de gestes à coordonner. Ce qui fait rater : choisir le poste sur le prix avant d’avoir fixé le métal et l’épaisseur.
Les quatre procédés de base
Le MIG/MAG, le plus répandu en atelier de bricolage
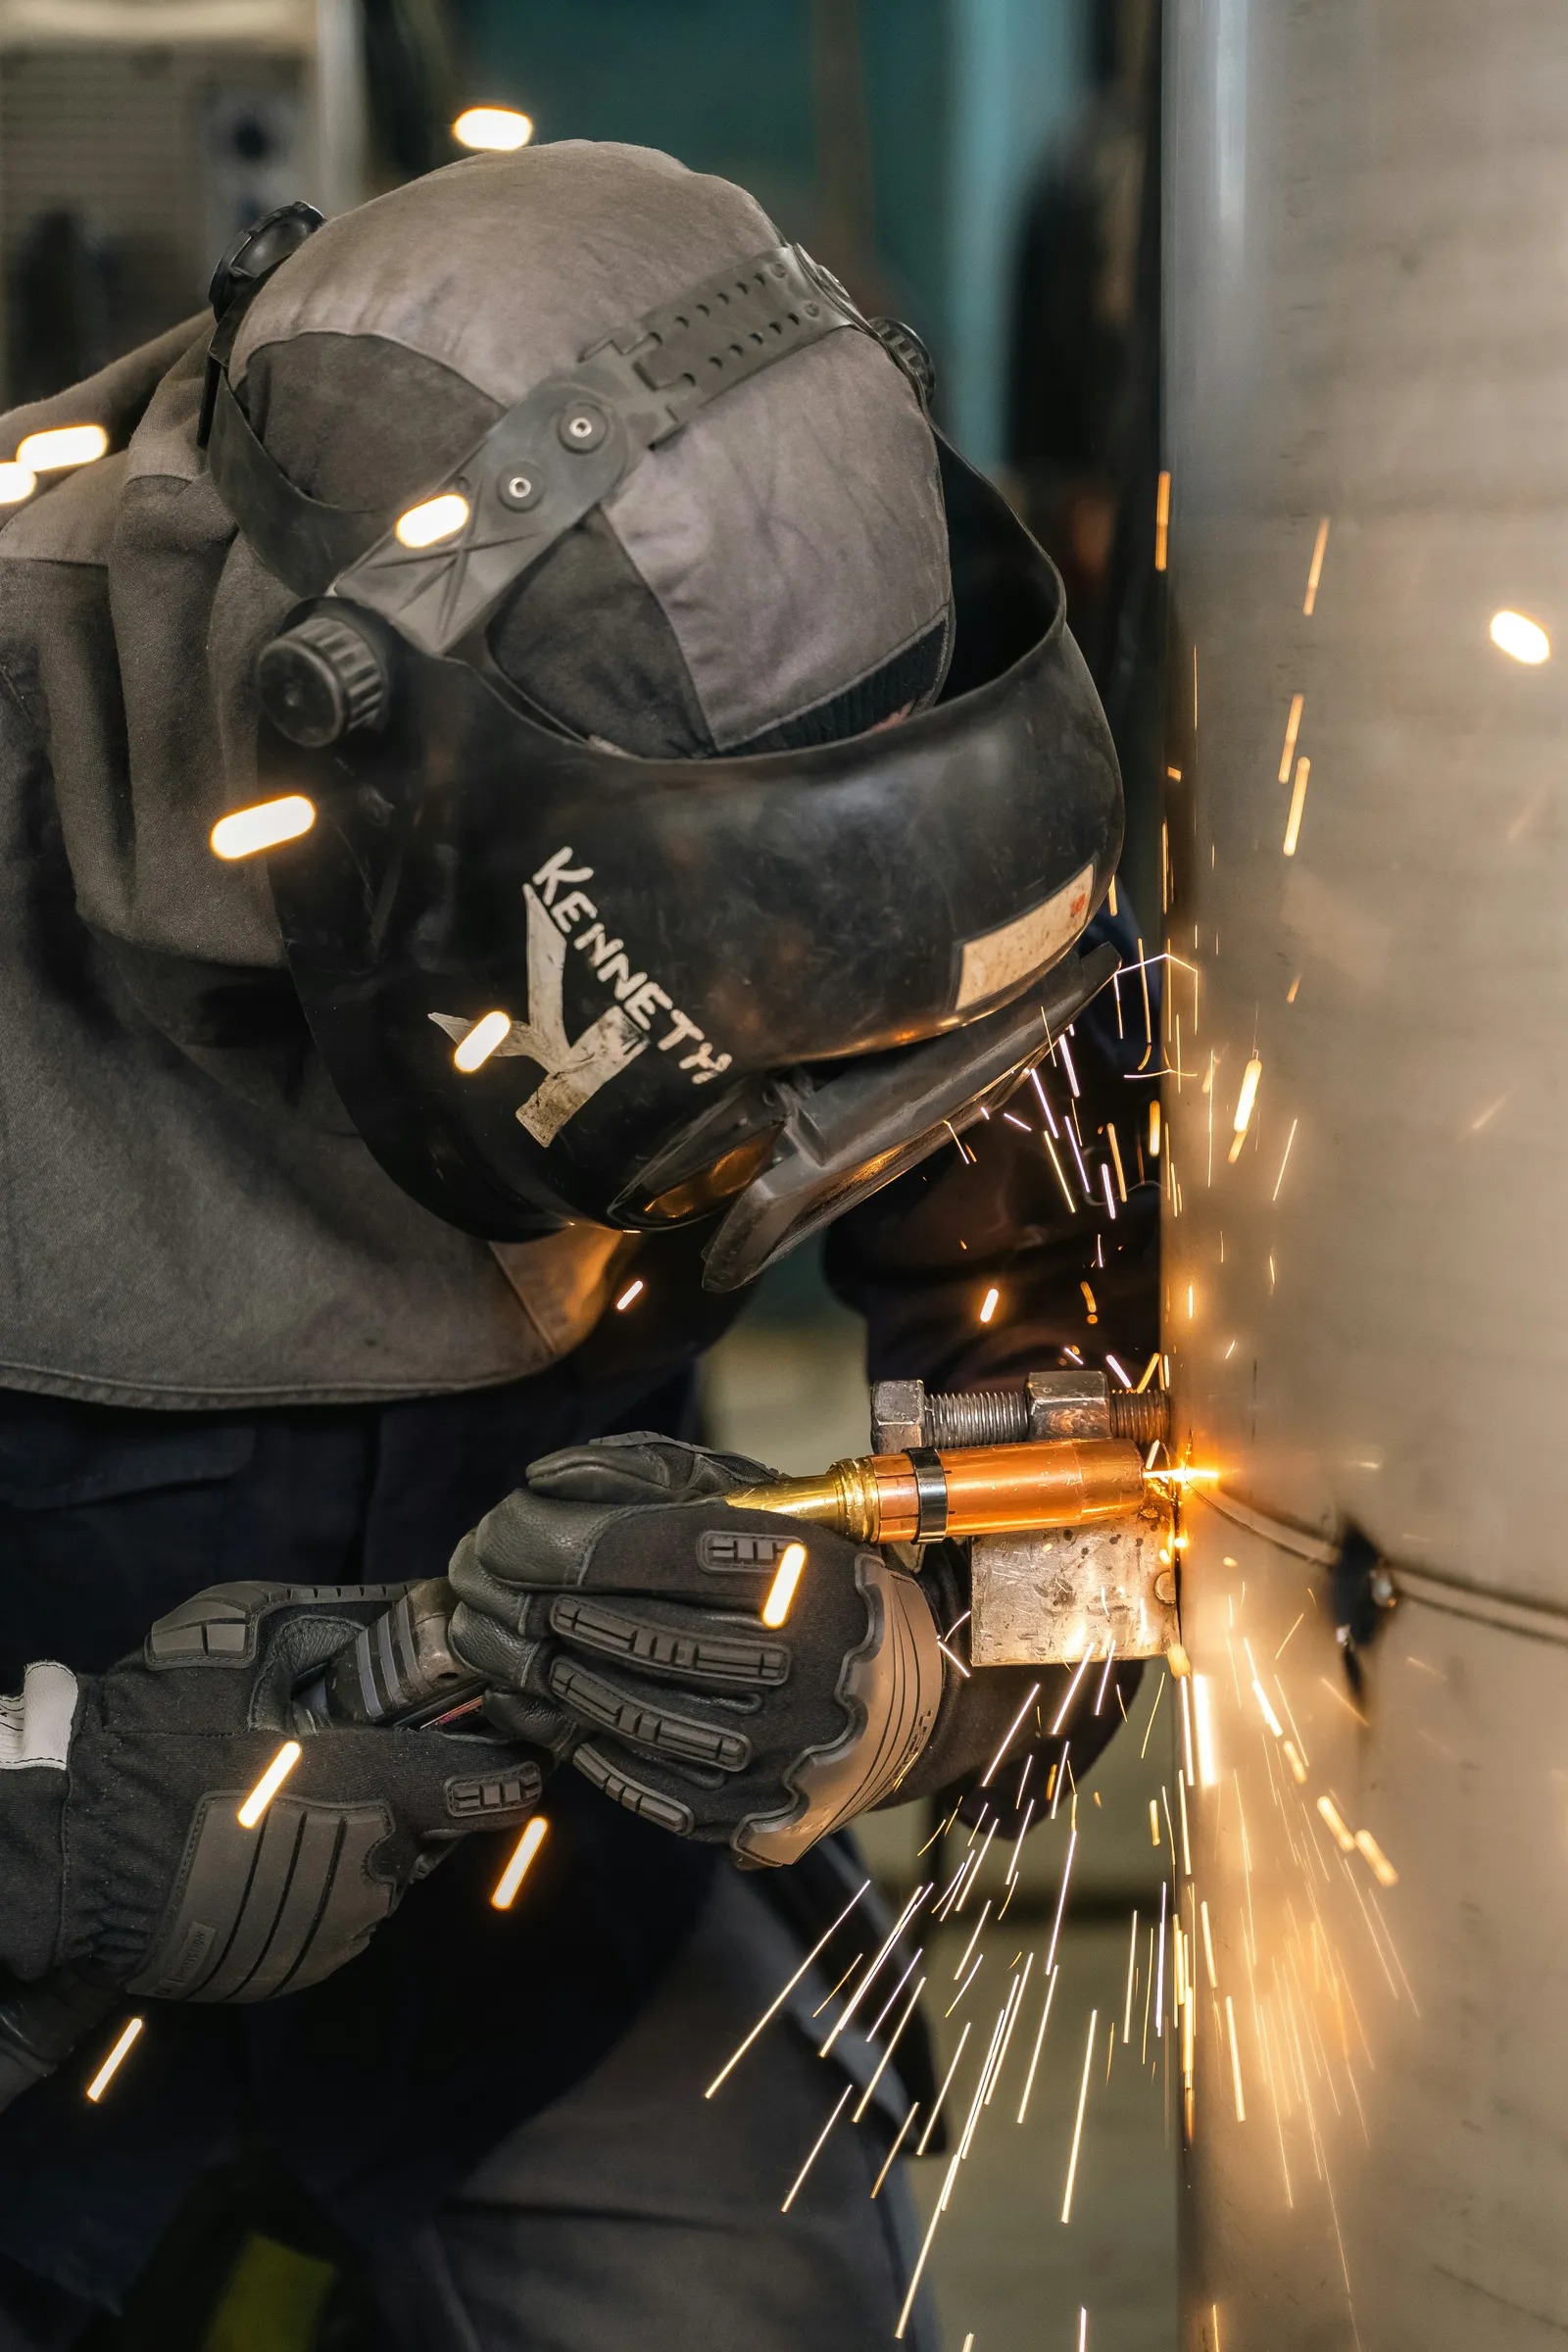
Un fil plein se déroule en continu dans la torche, un arc le fait fondre, un gaz protège le bain : inerte en MIG, actif en MAG. Il convient aux tôles et aux profilés. Ce qui fait rater : un mauvais gaz ou un courant d’air qui chasse la protection, d’où des cordons poreux. Le détail est dans soudure MIG.
Le TIG, pour la précision et les métaux fins
L’arc jaillit d’une électrode de tungstène qui ne fond pas, sous argon, et vous apportez le métal d’apport à la main. C’est le procédé de l’inox et de l’aluminium en tôle mince, et des pièces visibles. Ce qui fait rater : le tungstène qui touche le bain et pollue le cordon. La page soudure TIG explique l’affûtage et la polarité.
L’arc à l’électrode enrobée, sans bouteille
L’électrode sert à la fois de métal d’apport et de protection : son enrobage forme des gaz et un laitier qui recouvre le bain. Le poste est simple et le procédé tient dehors, sur chantier ou sur pièce épaisse. Ce qui fait rater : une électrode humide ou une intensité trop basse, d’où le collage. Le geste est dans soudure à l’arc.
Le fil fourré, avec ou sans gaz
C’est le même poste que le MIG/MAG, avec un fil tubulaire rempli de flux. La variante sans gaz tolère mieux l’extérieur et les fortes épaisseurs, mais laisse un laitier à piquer. Ce qui fait rater : brosser le laitier trop tard entre deux passes, ce qui piège des inclusions. Voyez soudure au fil fourré.
Choisir le poste et le gaz une fois le procédé fixé
Le procédé fixe la famille de poste, l’épaisseur visée fixe l’intensité nécessaire. Les fiches techniques des fabricants donnent les plages d’intensité par diamètre de fil ou d’électrode : c’est cette ligne qu’il faut lire, pas l’argument de vente. Pour comparer les familles, lisez quel poste à souder choisir. Pour le mélange adapté à chaque métal, voyez quel gaz pour souder. Ce qui fait rater : acheter un poste sans lire la plage d’épaisseur annoncée, puis découvrir qu’il manque de pénétration.
Souder l’acier, l’inox, l’aluminium ou la fonte
L’acier est le cas de base : tous les procédés du tableau peuvent s’y appliquer selon le consommable, avec le moins de surprises en MAG, à l’électrode ou au fil fourré.
L’inox conduit moins vite la chaleur et se déforme plus facilement : il demande une chaleur bien tenue et une protection gazeuse côté endroit pour garder sa résistance à la corrosion. Voyez souder l’inox.
L’aluminium se couvre d’une couche d’oxyde qui fond à bien plus haute température que le métal, et il évacue la chaleur vite : il faut nettoyer l’oxyde et disposer d’une puissance suffisante. Voyez souder l’aluminium.
La fonte supporte mal les chocs thermiques : elle fissure si elle chauffe ou refroidit trop vite.
Pour choisir le matériau selon l’usage et la corrosion, voyez aciers, inox, aluminium.
Se protéger avant le premier arc
L’INRS classe l’exposition aux fumées de soudage parmi les risques majeurs, pour le soudeur comme pour ceux qui travaillent à proximité, avec des atteintes possibles des voies respiratoires. S’y ajoutent les coups d’arc, les lésions oculaires dues aux rayonnements ultraviolets, visibles et infrarouges, les brûlures par projections et l’électrisation.
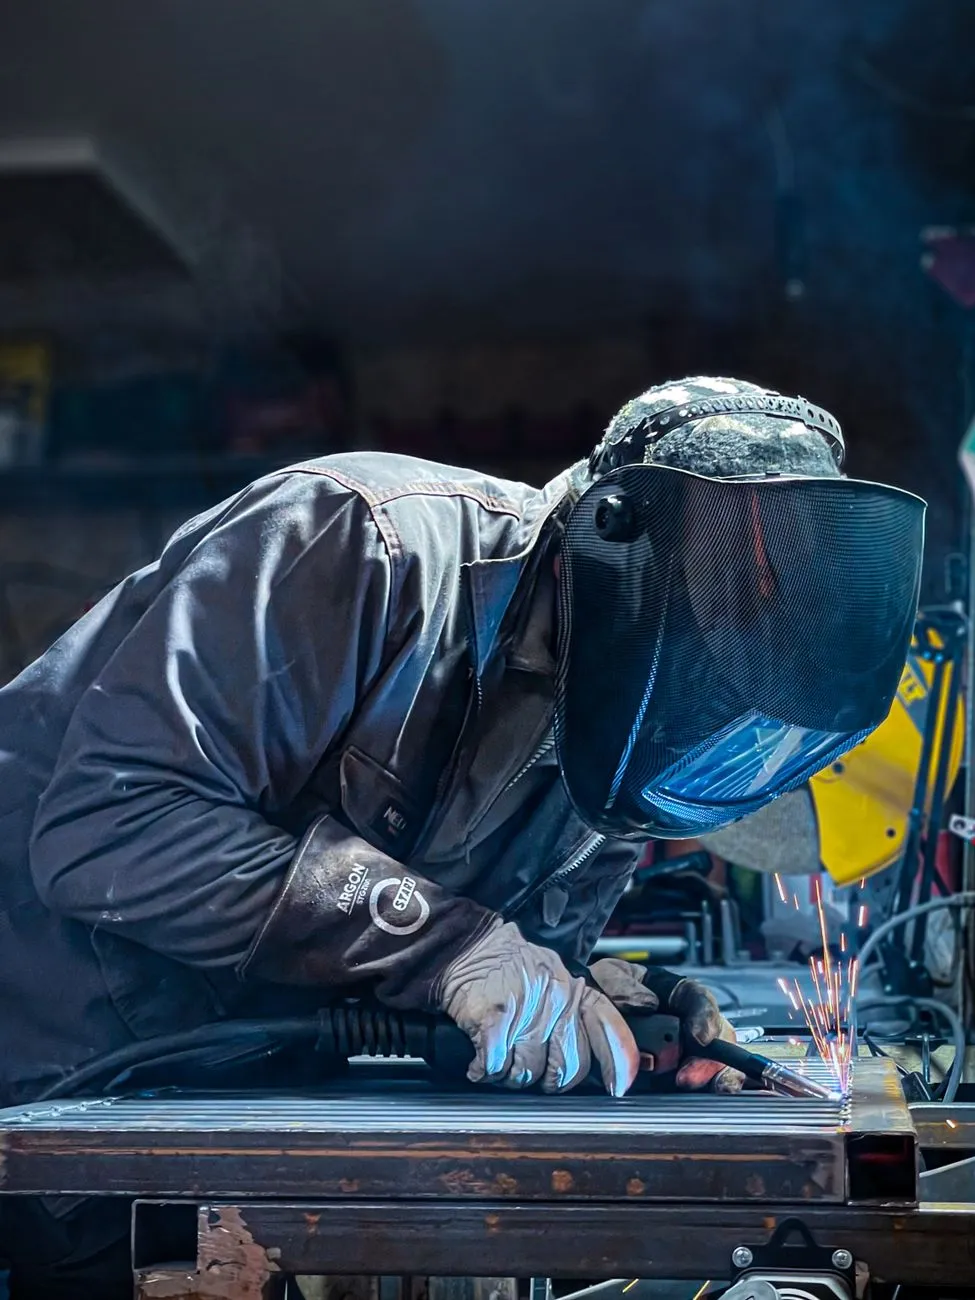
La prévention commence par la protection collective : captage des fumées à la source et ventilation générale. Viennent ensuite les équipements individuels : masque ou casque avec filtre oculaire, gants, vêtements couvrants, protection respiratoire adaptée quand le captage ne suffit pas. La règle courte : pas de soudage dans un local fermé sans aération sérieuse, et ventilation mécanique forcée en espace confiné.
Les autres techniques, et quand elles servent
La soudure par points assemble des tôles minces en série par résistance : le courant chauffe le point de contact et la fusion reste locale. La soudure laser, très précise, relève du domaine industriel. Le brasage, lui, ne fait pas fondre le métal de base. Quant aux pâtes vendues au rayon bricolage sous le nom de « soudure à froid », ce ne sont pas du soudage par fusion : ce sont des produits de réparation qui ne font fondre aucun métal.
Pour un premier ouvrage, restez sur les quatre procédés du tableau. Le reste sert quand le besoin est plus serré, par exemple le plasma, le coupage ou le soudage par points sur tôle mince.
Ce que disent les normes
La NF EN ISO 4063:2023 numérote les procédés : 111 pour l’électrode enrobée, 131 et 135 pour le MIG et le MAG, 141 pour le TIG. La NF EN ISO 6947:2019 code les positions de soudage. Ces codes servent à lire un plan ou un descriptif de mode opératoire, et à parler le même langage que l’artisan ou le bureau d’études. Vérifiez la version en vigueur avant de citer une référence. Nous donnons les valeurs utiles, pas le texte de la norme.
Les dossiers voisins
Chaque procédé, chaque métal et chaque choix d’équipement a son dossier, lié dans les sections ci-dessus. Pour avancer dans l’ordre : le poste et le gaz, puis le procédé que vous avez retenu, puis le métal que vous allez souder.