Sommaire
- Rayon de cintrage minimal par matériau et par diamètre
- Choisir la méthode : galets, mandrin, sable ou chauffe
- Calculer la longueur développée avant de couper
- Cintrer à froid, pas à pas
- Marquer et vérifier la cote
- Choisir et régler l’outil
- Serrer le tube
- Cintrer en progressif
- Compenser le retour élastique et vérifier l’angle
- Selon le matériau : acier, inox, cuivre
- Contrôler le résultat
- Si ça ne marche pas
- Questions fréquentes
Un bon cintrage donne un coude qui garde sa section ronde, sans méplat ni pli. La courbe se joue avant le premier effort, avec trois données : le rayon, la méthode et la longueur de tube à débiter. Nous les prenons dans cet ordre, puis le geste, le contrôle et les défauts courants. Pour replacer le sujet dans l’ensemble du métier, voyez notre dossier sur la tuyauterie.
En bref
- Le premier chiffre à vérifier : le rayon minimal, sinon le tube s’écrase, se plisse ou fissure au coude.
- Pour un grand rayon, la cintreuse à galets suffit souvent ; pour un rayon serré, le mandrin garde la section ronde.
- Le tube se débite avant cintrage avec la longueur développée : arc + parties droites, sinon la cote finale est fausse.
- L’inox écrouit plus vite que l’acier doux : il demande plus de marge et des reprises limitées.
- Sans machine adaptée, le sable aide seulement sur un grand rayon ; la chauffe reste la solution de dernier recours.
- 3 × D
- rayon de départ courant pour cintrer à froid un tube avec cintreuse ou à la main
- 4 × D environ
- rayon d’outil courant sur plusieurs cintreuses de tubes acier ou inox recuits
- π × R × angle ÷ 180
- longueur d’un arc de cintrage
- 2 mesures
- du diamètre pour contrôler l’ovalisation
Il vous faut le tube, une cintreuse à galets ou à mandrin, un mètre, un feutre, une équerre ou un rapporteur, un pied à coulisse. Pour la méthode au sable, ajoutez du sable fin et sec et des bouchons adaptés. Portez des lunettes et des gants : un tube cintré garde des arêtes vives, et toute chauffe expose à des brûlures comme à des fumées.
Rayon de cintrage minimal par matériau et par diamètre
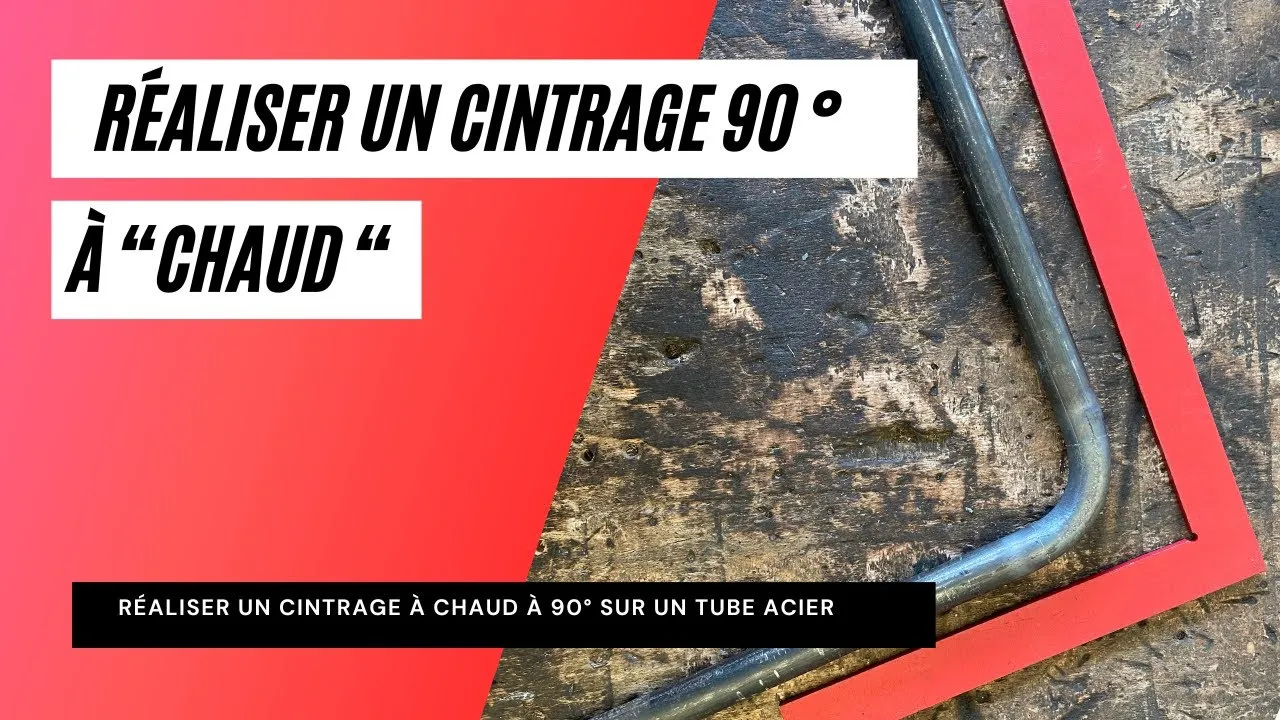
Le rayon de cintrage se mesure à la ligne neutre, au centre du tube, en multiple du diamètre extérieur D. Les valeurs ci-dessous sont des repères de fabricants et de cintreurs, pas une norme. Elles bougent selon la nuance, la paroi et le rayon réel de l’outil.
| Matériau | Diamètre extérieur | Rayon minimal conseillé, ligne neutre |
|---|---|---|
| Acier | 20 mm | environ 3 × D, soit environ 60 mm |
| Acier | 30 mm | environ 3 × D, soit environ 90 mm |
| Acier | 42 mm | de 3 à 4 × D, soit environ 125 à 170 mm |
| Acier | 60 mm et plus | à calculer selon la paroi, mandrin souvent nécessaire |
| Inox | tous diamètres | voir la fiche de la cintreuse et du tube utilisés |
| Cuivre | tous diamètres | voir la fiche de la cintreuse et du tube utilisés |
Pour l’inox et le cuivre, nous ne publions aucune valeur qui ne soit pas liée à un outil précis : le rayon des outils, donné par le fabricant de la cintreuse, fixe le minimum possible. Retenez que l’inox ne pardonne pas un rayon trop serré : il revient davantage et marque plus vite.
Les tubes d’acier de référence sont définis par la NF EN 10255:2004+A1:2007 (tubes filetables, aptes au soudage) et par la série NF EN 10217 pour les tubes soudés sous pression, dont la NF EN 10217-1:2019 pour les non alliés. Vérifiez la version dans votre catalogue : cotes et nuances en dépendent. Nous n’en recopions pas le texte.
La raison du minimum est mécanique. À l’extérieur du coude, la paroi s’étire et s’amincit ; à l’intérieur, elle se comprime et tend à plisser. Plus la paroi est fine, plus le rayon doit augmenter. Ce qui fait rater le cintrage : un rayon trop serré sans soutien interne.
Choisir la méthode : galets, mandrin, sable ou chauffe
| Méthode | Quand l’utiliser | Limite |
|---|---|---|
| Cintreuse à galets à froid | Grands rayons, arcs réguliers, séries | Peu adaptée aux rayons serrés |
| Enroulement avec mandrin à froid | Rayons serrés, parois fines | Outillage propre à chaque diamètre |
| Sable, tube rempli et extrémités bouchées | Petit cas sans machine, à grand rayon | Résultat moins régulier |
| Chauffe | Gros diamètres, fortes épaisseurs | Contrôle de la température indispensable |
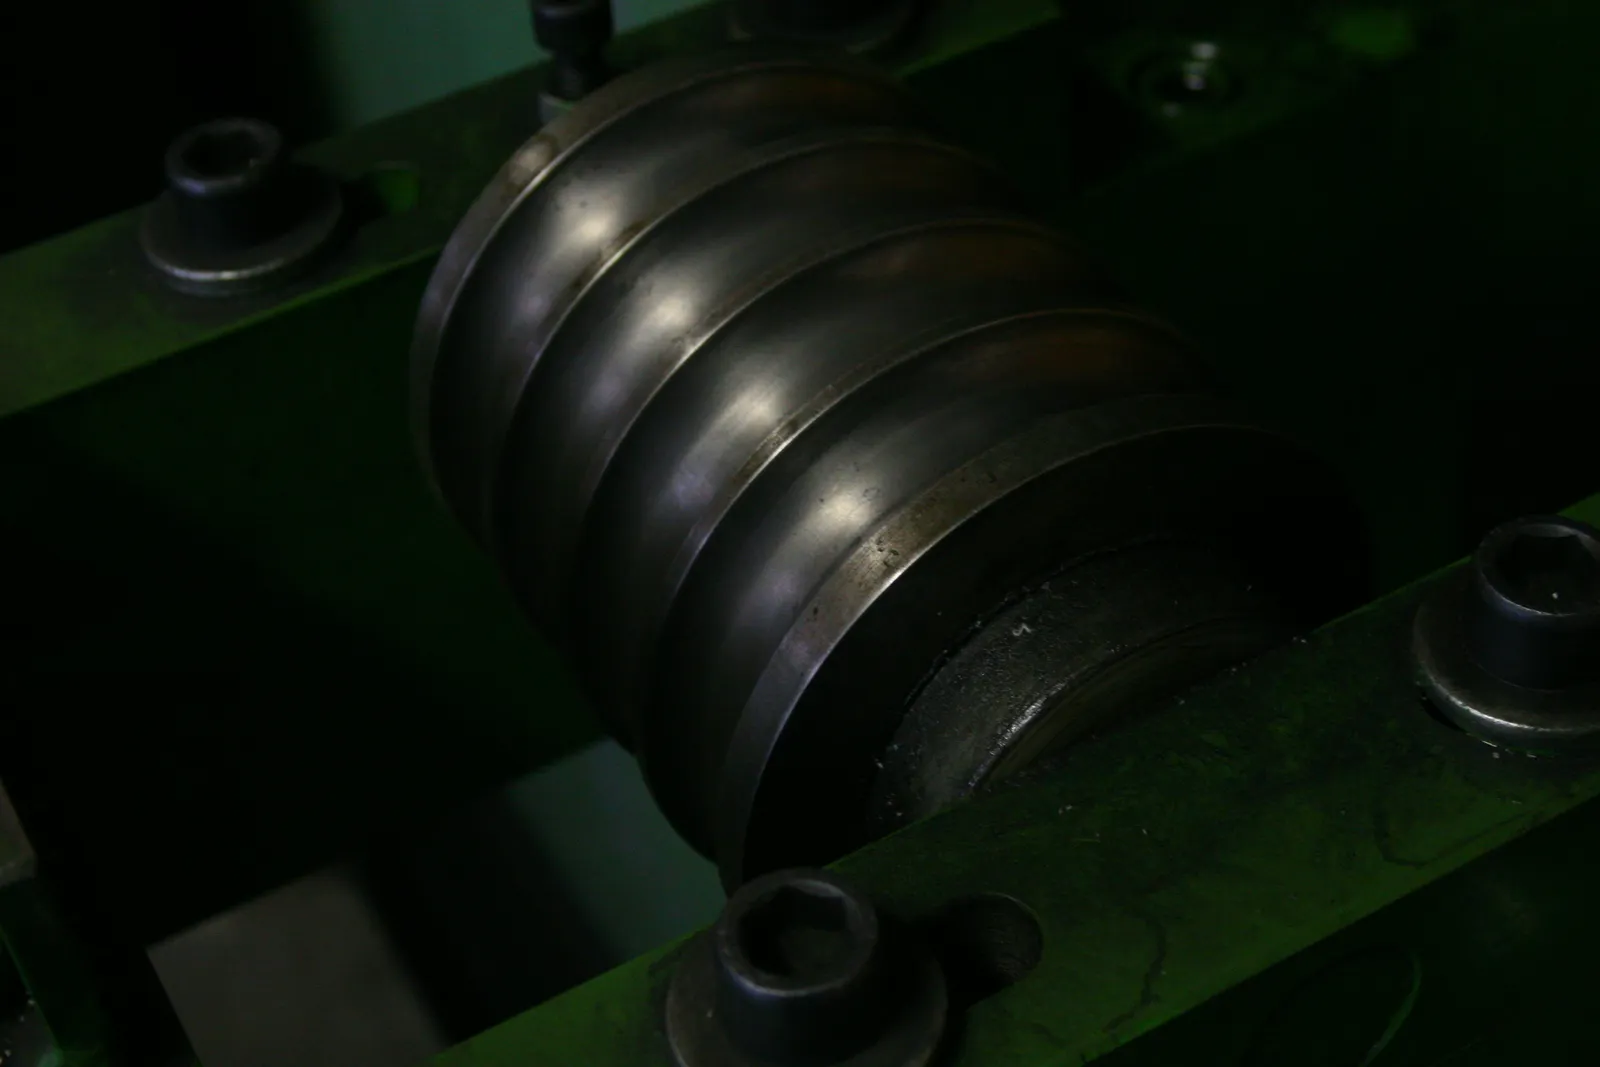
Le cintrage à froid couvre la majorité des besoins. Avec des galets, le tube reste guidé et la courbe se forme sans brutalité. Le mandrin soutient la paroi au point critique, là où le tube voudrait s’écraser. Le sable joue le même rôle avec moins de précision : nous ne le conseillons que pour un besoin ponctuel, à rayon large.
Pour un garde-corps ou un cadre, nous prendrions la cintreuse à galets avec un grand rayon : la courbe sort régulière et le tube garde sa rondeur. Dès que le rayon approche la zone basse du tableau ou que la paroi est fine, le mandrin prend l’avantage. C’est une question de tenue de section.
La chauffe reste un dernier recours pour un amateur : brûlures, projections, fumées. Travaillez à l’air libre ou bien ventilé, avec lunettes et gants. L’inox chauffé change de couleur, signe possible d’une baisse locale de résistance à la corrosion si la surface n’est pas nettoyée ensuite. Si votre changement de direction se règle mieux par une dérivation, voyez le piquage.
Calculer la longueur développée avant de couper
La longueur développée est la longueur de tube droit nécessaire pour obtenir la forme finie. Pour un arc : longueur = π × R × angle ÷ 180, avec R le rayon à la ligne neutre et l’angle en degrés.
Exemple pour un tube de 30 mm, un rayon de 90 mm et un angle de 90° : π × 90 × 90 ÷ 180 donne un arc d’environ 141 mm, arrondi.
Le calcul se fait en trois temps : calculez chaque arc, mesurez chaque partie droite, additionnez le tout. C’est la longueur à débiter.
Prévoyez aussi une chute : la machine serre le tube sur une zone qui reste droite, et il faut de la matière pour l’essai. Marquez au feutre le début de chaque cintrage et le sens du coude, sinon on obtient un coude du bon angle, mais du mauvais côté.
Le retour élastique est l’ouverture légère du tube quand l’effort cesse. Prévoyez une surcourbure de quelques degrés, puis ajustez sur une chute du même tube.
Cintrer à froid, pas à pas
Marquer et vérifier la cote
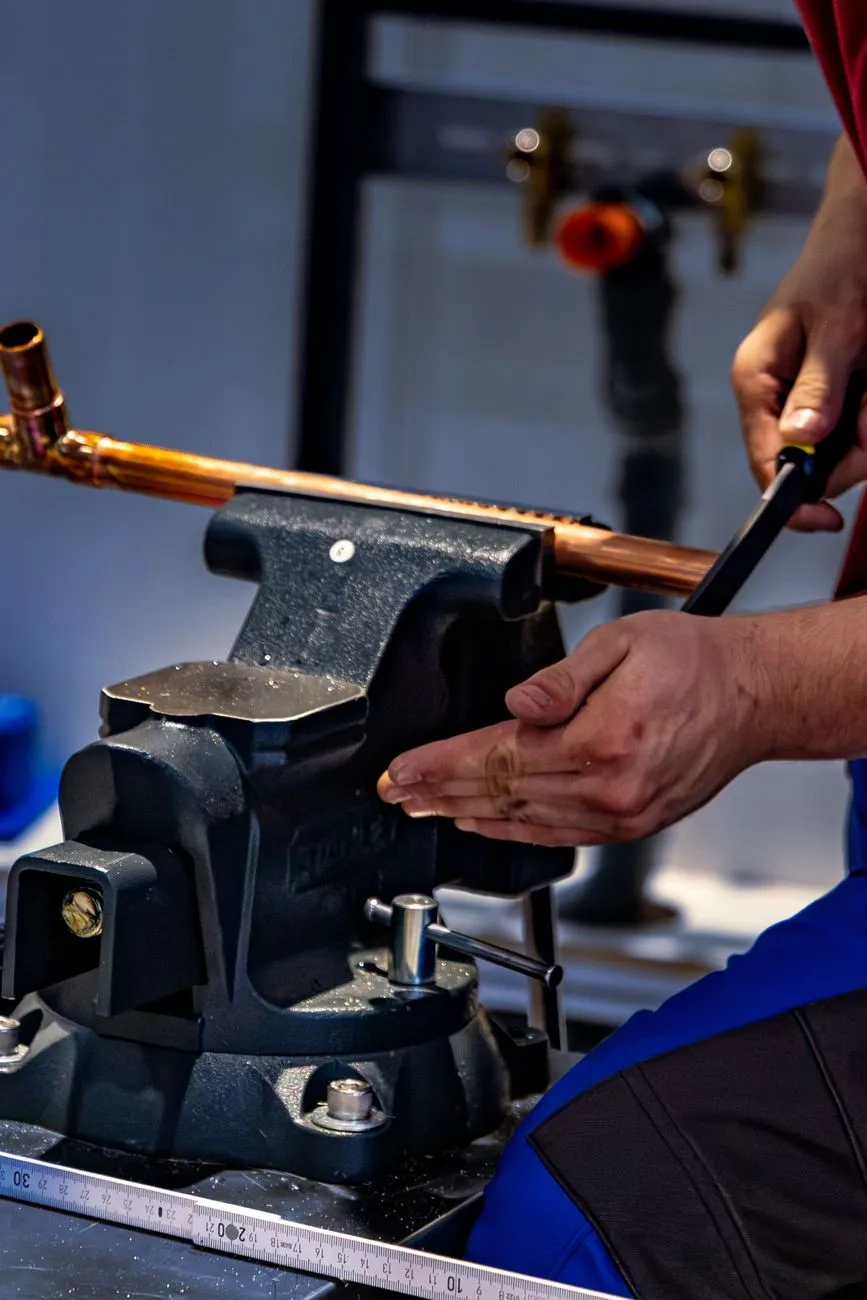
Tracez au feutre le trait de départ à partir de la longueur développée. Vérifiez la cote deux fois avant de serrer, surtout avec plusieurs coudes sur la même pièce.
Choisir et régler l’outil
Prenez un galet dont la gorge correspond au diamètre du tube. Ajoutez un mandrin si le rayon est proche du minimum du tableau ou si la paroi est fine. Le bon outil se choisit avant l’effort, pas pendant.
Serrer le tube
Serrez sur une zone droite. Pour un tube soudé, placez la soudure sur le chant, c’est-à-dire sur la ligne neutre, et non à l’extérieur du coude, où la matière s’étire le plus et où une soudure peut s’ouvrir.
Cintrer en progressif
Avancez en plusieurs passes, sans à-coup : une déformation brutale marque le tube et favorise le pli. Le mouvement doit rester franc, mais pas sec.
Compenser le retour élastique et vérifier l’angle
Dépassez l’angle visé de quelques degrés, relâchez, puis contrôlez au rapporteur ou sur gabarit. Corrigez par petites reprises : une reprise trop appuyée laisse souvent un méplat local.
Selon le matériau : acier, inox, cuivre
| Matériau | Ce qui change | En pratique |
|---|---|---|
| Acier doux ou tube acier recuit | Le plus tolérant pour débuter, si la paroi est adaptée au rayon | Bon choix pour apprendre le réglage |
| Inox recuit | Il durcit en se déformant (écrouissage) et revient plus qu’un acier doux | Pas de reprises répétées, surcourbez davantage, essayez sur chute |
| Cuivre recuit | Il cintre plus facilement que l’acier | Galet adapté, ne forcez pas sur les petits diamètres |
Le rayon serré se prépare toujours par un essai sur une chute du même tube. Les profilés carrés et rectangulaires suivent les mêmes principes, mais l’outillage change : la section ne réagit pas comme un tube rond.
Contrôler le résultat
Mesurez au pied à coulisse deux diamètres perpendiculaires au point de cintrage : l’écart donne l’ovalisation. Une ovalisation visible à l’œil est déjà un signal d’alerte. Regardez l’intérieur du coude, aucun pli ; l’extérieur, aucune fissure ni amincissement visible. Contrôlez l’angle et la cote d’entraxe. Un coude propre peut avoir un défaut de cote, et un coude bien coté une ovalisation trop forte : les deux vérifications vont ensemble.
Si ça ne marche pas
| Symptôme | Cause probable | Correction |
|---|---|---|
| Tube aplati | Rayon trop serré, pas de mandrin | Augmenter le rayon ou ajouter un mandrin |
| Plis à l’intérieur du coude | Paroi trop fine, mandrin absent ou mal placé | Mandrin bien positionné, paroi plus épaisse |
| Amincissement ou fissure à l’extérieur | Rayon trop serré, matériau écroui | Rayon plus grand, tube neuf |
| Angle insuffisant après relâchement | Retour élastique | Surcourber de quelques degrés |
| Tube qui glisse | Serrage insuffisant | Resserrer sur la partie droite |
Quand passer la main : si le rayon demandé est inférieur au minimum du tableau pour votre paroi, ou si le tube doit contenir de la pression, gaz ou fluide, adressez-vous à un professionnel qualifié ou à un bureau d’études. Ce guide ne donne aucune portée ni charge garantie.
Questions fréquentes
Quel tube choisir pour cintrer ?
Un tube d’acier doux ou recuit est plus tolérant pour débuter. À diamètre égal, plus la paroi est épaisse, plus le cintrage est facile.
Peut-on cintrer un tube inox au chalumeau ?
C’est possible mais déconseillé : la coloration de l’inox chauffé peut signaler une baisse locale de résistance à la corrosion. Préférez le cintrage à froid.
Comment courber un tube sans cintreuse ?
Par la méthode du sable, à grand rayon seulement, avec un gabarit. Le résultat est moins régulier qu’à la machine.