Sommaire
Voici le tableau des filetages métriques de M2 à M64, en pas gros et en pas fin : diamètre nominal, pas, perçage avant taraudage et clé. Il tient sur une feuille A4 en portrait, la fonction d’impression du navigateur suffit.
En bref
Un M8 a 8 mm de diamètre nominal et, en pas gros, un pas de 1,25 mm. On perce à 6,8 mm avant taraudage, et la clé est de 13 mm. Pour le perçage, retenez diamètre nominal moins pas, puis prenez le foret du commerce le plus proche.
- 28
- tailles de M2 à M64 en pas gros
- 20
- lignes en pas fin
- 1,25 mm
- pas gros du M8
- 6,8 mm
- perçage du M8
Tableau des filetages métriques en pas gros, de M2 à M64
Le pas est la distance entre deux filets, le diamètre nominal est le diamètre extérieur de la vis. Les pas viennent de l’ISO 261:1998 et les dimensions de base de l’ISO 724:2023. Les perçages sont les valeurs courantes des fiches de fabricants de tarauds, arrondies au foret du commerce. Les tailles les plus cherchées, M6, M8, M10, M12 et M16, sont en gras.
| Désignation | Diamètre nominal (mm) | Pas (mm) | Perçage avant taraudage (mm) | Clé (mm) |
|---|---|---|---|---|
| M2 | 2 | 0,4 | 1,6 | 4 |
| M2,5 | 2,5 | 0,45 | 2,05 | 5 |
| M3 | 3 | 0,5 | 2,5 | 5,5 |
| M3,5 | 3,5 | 0,6 | 2,9 | 6 |
| M4 | 4 | 0,7 | 3,3 | 7 |
| M5 | 5 | 0,8 | 4,2 | 8 |
| M6 | 6 | 1 | 5 | 10 |
| M8 | 8 | 1,25 | 6,8 | 13 |
| M10 | 10 | 1,5 | 8,5 | 16 |
| M12 | 12 | 1,75 | 10,2 | 18 |
| M14 | 14 | 2 | 12 | 21 |
| M16 | 16 | 2 | 14 | 24 |
| M18 | 18 | 2,5 | 15,5 | 27 |
| M20 | 20 | 2,5 | 17,5 | 30 |
| M22 | 22 | 2,5 | 19,5 | 34 |
| M24 | 24 | 3 | 21 | 36 |
| M27 | 27 | 3 | 24 | 41 |
| M30 | 30 | 3,5 | 26,5 | 46 |
| M33 | 33 | 3,5 | 29,5 | 50 |
| M36 | 36 | 4 | 32 | 55 |
| M39 | 39 | 4 | 35 | 60 |
| M42 | 42 | 4,5 | 37,5 | 65 |
| M45 | 45 | 4,5 | 40,5 | 70 |
| M48 | 48 | 5 | 43 | 75 |
| M52 | 52 | 5 | 47 | 80 |
| M56 | 56 | 5,5 | 50,5 | 85 |
| M60 | 60 | 5,5 | 54,5 | 90 |
| M64 | 64 | 6 | 58 | 95 |
Le réglage de départ : foret égal au diamètre nominal moins le pas. Pour un M10, 10 moins 1,5, soit 8,5 mm.
La clé suit l’ISO 272:1982, confirmée en 2023 : une seule valeur par taille. Ce qui piège : certaines séries anciennes donnent encore 17 mm au M10, 19 mm au M12, 22 mm au M14 ou 32 mm au M22. Sur une vieille visserie, essayez la clé voisine avant de forcer.
Tableau des filetages métriques à pas fin
Un pas fin met plus de filets sur la même longueur. Il résiste mieux au desserrage. En contrepartie, le filet est moins profond, donc plus délicat à tarauder dans une matière tendre.
Le pas fin se note toujours dans la désignation, par exemple M10×1,25. Le pas gros s’écrit simplement M10. Le perçage suit la même règle : diamètre moins pas, puis foret du commerce.
| Désignation | Pas (mm) | Perçage avant taraudage (mm) |
|---|---|---|
| M8×1 | 1 | 7 |
| M10×1,25 | 1,25 | 8,8 |
| M10×1 | 1 | 9 |
| M12×1,5 | 1,5 | 10,5 |
| M12×1,25 | 1,25 | 10,8 |
| M14×1,5 | 1,5 | 12,5 |
| M16×1,5 | 1,5 | 14,5 |
| M18×1,5 | 1,5 | 16,5 |
| M20×1,5 | 1,5 | 18,5 |
| M20×1 | 1 | 19 |
| M22×1,5 | 1,5 | 20,5 |
| M24×2 | 2 | 22 |
| M27×2 | 2 | 25 |
| M30×2 | 2 | 28 |
| M33×2 | 2 | 31 |
| M36×3 | 3 | 33 |
| M42×3 | 3 | 39 |
| M48×3 | 3 | 45 |
| M56×4 | 4 | 52 |
| M64×4 | 4 | 60 |
Ce tableau retient les pas fins les plus répandus : un même diamètre peut exister avec plusieurs pas fins. La norme fait foi, pas l’habitude du magasin.
Lire une ligne du tableau : l’exemple du M8
Prenons M8×1,25 :
- M : filetage métrique, profil à 60°, cotes en millimètres.
- 8 : diamètre nominal de la vis, 8 mm.
- 1,25 : l’avancée par tour, donc le pas.
Écrit M8 seul, le filetage est en pas gros. Le tableau donne 6,8 mm de perçage ; le calcul de base donne 8 moins 1,25, soit 6,75 mm, puis on prend le foret disponible le plus proche. La clé est de 13 mm.
Ce qui fait rater : un foret trop gros, et le filet arrache ou serre mal ; un foret trop petit, et le taraud force jusqu’à casser dans le trou. Pour le geste lui-même, lubrifiant, retour d’un demi-tour pour casser le copeau, voyez le taraudage pas à pas. Portez des lunettes de protection, serrez la pièce à l’étau et méfiez-vous des copeaux coupants.
Pourquoi le foret vaut à peu près diamètre moins pas
Le profil ISO est un V à 60° selon l’ISO 68-1:2023. Un taraudage n’a pas besoin d’un filet complet : un filet partiel suffit à tenir la vis et demande moins d’effort au taraud. Le diamètre intérieur théorique est D1 = d - 1,0825 × P.
Pour le M8, D1 vaut environ 6,647 mm. Un foret de 6,8 mm laisse un peu plus de jeu que ce minimum, ce qui ménage l’outil. Comme 1,0825 reste proche de 1, on retient d - P pour aller vite.
Le taraud ne coupe que la matière laissée par le foret : trop petit, il se fatigue ; trop grand, le filet s’affaiblit. Sur l’inox ou un acier dur, la fiche du fabricant du taraud peut conseiller un autre perçage, et elle prime.
Métrique, gaz ou pouce : ne pas confondre
Un M se lit en millimètres, avec un profil à 60°. Le filetage gaz BSP, régi par l’ISO 228-1 et l’ISO 7-1, a un profil à 55° et se désigne en pouces, par exemple 1/2” ou 3/4”. Une vis M ne rentre pas dans un taraudage gaz. L’UNC et l’UNF ont aussi un profil à 60°, mais leurs pas se comptent en filets par pouce (TPI) : pas d’échange possible avec le métrique.
Pour s’y retrouver, voyez les différents types de filetage, puis le filetage gaz et ses diamètres.
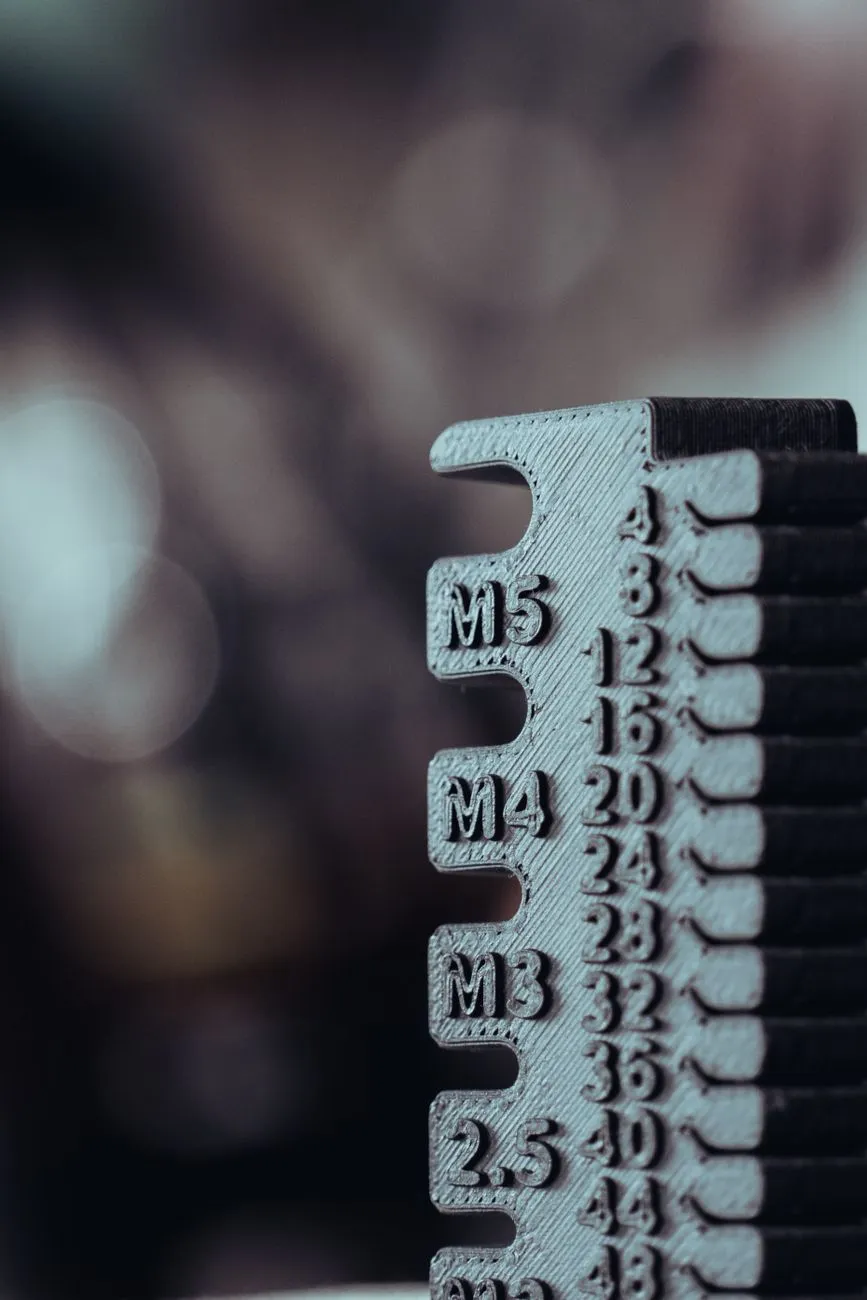
Pour un filetage inconnu, mesurez le diamètre extérieur au pied à coulisse, puis vérifiez le pas avec un peigne à filets : s’il s’engage sans jour, le pas est le bon.
Tolérances et normes : ce que dit la norme
L’ISO 261:1998 fixe le choix des diamètres et des pas, l’ISO 724:2023 les dimensions de base, l’ISO 965-1:2026 les tolérances. Nous n’en recopions pas le texte, seulement les valeurs utiles.
Une classe de tolérance se lit ainsi : le chiffre donne la qualité, la lettre la position. Minuscule pour la vis, par exemple 6g, majuscule pour le taraudage, par exemple 6H. L’association 6g/6H reste la plus courante, en tolérance moyenne. Si vous ne retenez qu’un chiffre pour une vis ordinaire, retenez le 6.
Pour aller plus loin
- Tuyauterie
Diamètres, filetages, cintrage et piquage réunis.