Sommaire
En bref
- Le bon point de départ, c’est le foret : diamètre nominal moins le pas donne un repère de perçage courant, sinon le taraud force ou le filet manque de matière.
- Un taraudage propre se fait en plusieurs passes : ébaucheur, intermédiaire, puis finisseur, avec un retour arrière régulier pour casser le copeau.
- Le chanfrein et l’huile de coupe pèsent lourd : ils guident l’entrée, limitent le frottement et protègent le filet.
- Un filetage abîmé se reprend parfois avec un filet rapporté : on suit alors le kit, pas la règle de perçage standard.
- Métrique et gaz ne se mélangent pas : ISO 261 et ISO 724 pour le métrique, ISO 228 et ISO 7 pour les filetages de tuyauterie.
Le résultat, au bout du geste : un trou lisse devient un filetage interne où une vis du même pas prend à la main, sans point dur ni déformation.
- 3 tarauds
- pour un filetage complet
- Retour arrière régulier
- pour casser le copeau
- Nominal - pas
- comme repère de perçage courant
- Quelques minutes
- par trou, à la main
Il vous faut une perceuse et des forets, un pointeau, un jeu de trois tarauds du pas voulu, un porte-taraud réglable, une équerre, un étau ou un serre-joint, de l’huile de coupe, une fraise conique ou un foret plus gros pour chanfreiner, une brosse ou une soufflette, des lunettes de protection.
Prévention : les copeaux sont fins et coupants. Portez des lunettes et bloquez toujours la pièce sur un support stable, pour qu’elle ne tourne pas avec le taraud.
Percer au bon diamètre
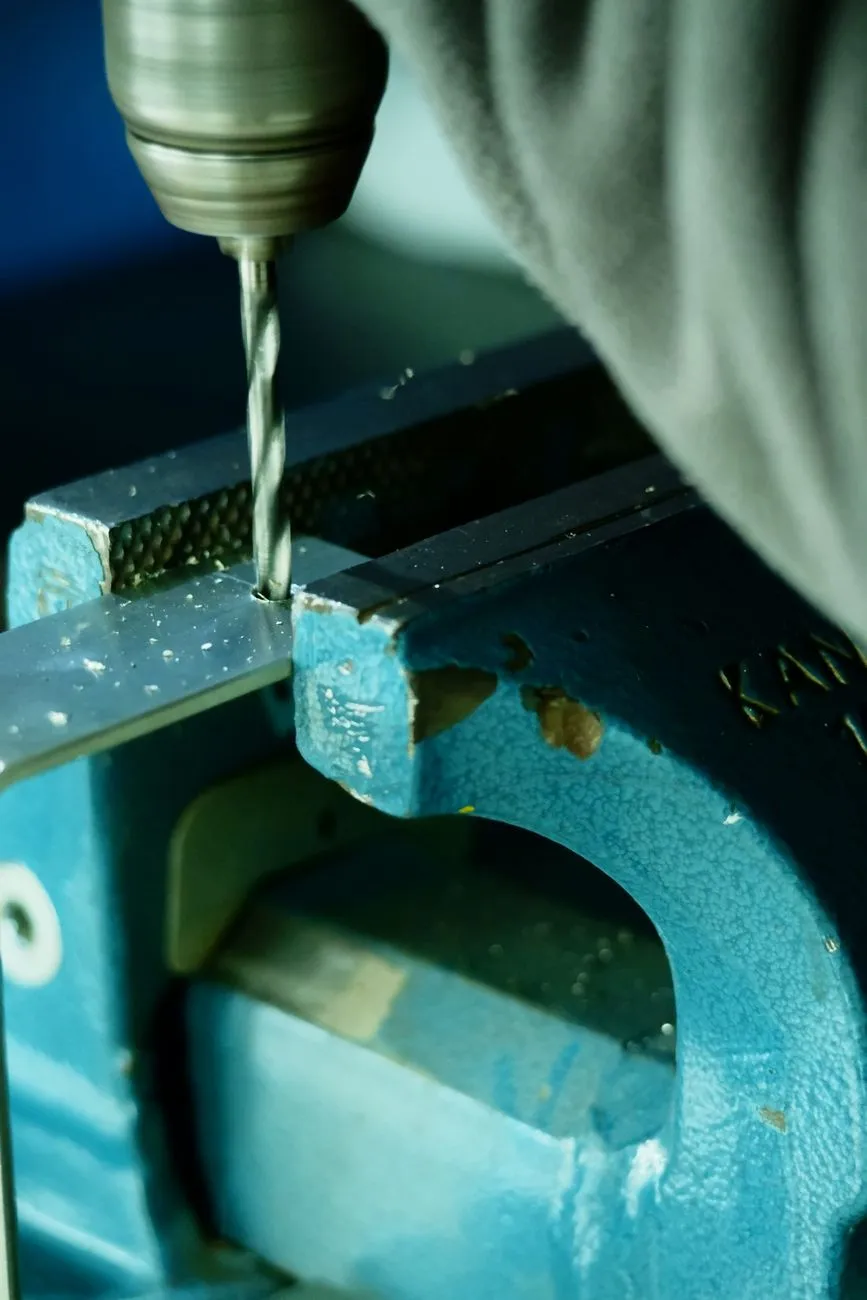
La règle de base tient en une ligne : diamètre du foret = diamètre nominal - pas. Le pas, c’est la distance entre deux filets. Le taraud enlève de la matière, il ne crée pas un filet dans le vide.
Si le trou est trop grand, le filet manque de hauteur. S’il est trop petit, le taraud force, chauffe et casse plus vite.
| Filetage ISO métrique, pas gros | Pas | Foret courant |
|---|---|---|
| M5 | 0,8 | 4,2 mm |
| M6 | 1 | 5 mm |
| M8 | 1,25 | 6,8 mm |
| M10 | 1,5 | 8,5 mm |
| M12 | 1,75 | 10,3 mm |
Les dimensions de base du métrique ISO relèvent des normes ISO 261:1998 et ISO 724:2023. Pour les autres diamètres et les pas fins, prenez le tableau de correspondance avant de percer.
Pointez d’abord pour que le foret ne ripe pas, percez bien droit, puis ébavurez. Un trou ovale ou hors d’axe fait partir le filetage de travers dès l’entrée. Le chanfrein d’entrée aide le taraud à se centrer au premier tour.
Ce qui fait rater le trou : un foret usé, une tôle qui vibre, une pièce qui bouge dans l’étau. Tout cela dégrade le filet avant même de poser le taraud.
Choisir et enchaîner les tarauds
Un jeu complet comprend trois tarauds du même diamètre.
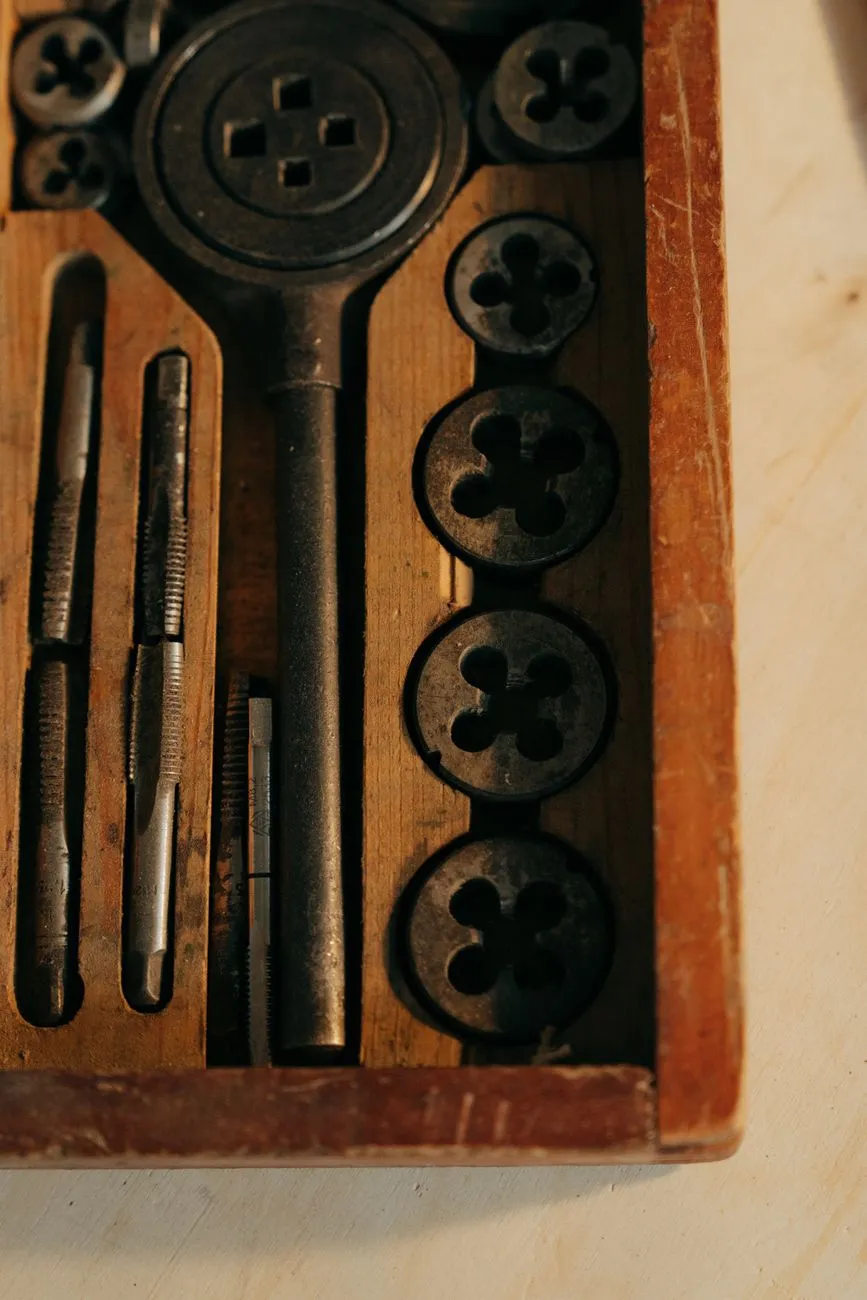
- L’ébaucheur attaque le métal avec une entrée longue.
- L’intermédiaire reprend et approfondit le profil.
- Le finisseur termine le filet, surtout là où la prise doit aller jusqu’au bout.
Les repères gravés sur la queue varient selon les fabricants : lisez la notice du jeu. L’effort se répartit sur trois passes, le copeau reste court et le risque de rupture baisse.
Dans un métal tendre comme l’aluminium ou le laiton, avec un trou débouchant, l’ébaucheur puis le finisseur peuvent parfois suffire. C’est un repère de pratique, pas une règle générale. Dès que la matière résiste, ou que vous voulez un filet propre sur toute la longueur, passez les trois tarauds.
Dans un trou borgne, le finisseur devient difficile à négliger : le fond réclame un filet plein, et le bout conique du taraud prend de la place.
Tarauder, le geste propre
Serrez la pièce, alignez le trou et engagez le taraud dans le porte-taraud. Le premier tour décide de tout : parti de travers, le taraud rattrape mal.
La méthode reste la même d’un métal à l’autre : environ un demi-tour vers l’avant, puis un quart à un demi-tour en arrière. Ce retour casse le copeau et le fait sortir.
Si le copeau reste long, il bourre les goujures, les rainures du taraud, et l’outil force. C’est là que le filetage se dégrade, puis que le taraud casse. À chaque reprise, dégagez l’outil, retirez les copeaux, remettez de l’huile de coupe, puis repartez.
Le porte-taraud doit rester libre, sans serrage excessif, pour garder une rotation régulière. Sur perceuse, nous déconseillons le taraudage à la main levée : sans guidage, le taraud prend vite du biais. La machine peut aider si elle tourne très lentement et si l’inversion du sens reste nette.
Si l’effort monte d’un coup, arrêtez et revenez en arrière. Forcer n’a jamais sauvé un taraud.
Trou débouchant ou trou borgne
Dans un trou débouchant, le taraud traverse. Chanfreinez l’entrée, et la sortie si la pièce le permet : le filet se forme plus proprement et la première vis prend mieux.
Dans un trou borgne, percez plus profond que la longueur de filet voulue. Cette marge loge les copeaux et la pointe du taraud. Sortez le taraud souvent, soufflez ou brossez, puis terminez avec le finisseur. Un taraud qui bute au fond casse vite, et il casse mal.
Quel lubrifiant selon le métal
Le lubrifiant refroidit, réduit le frottement et aide le copeau à sortir. Sans lui, le taraud frotte plus qu’il ne coupe.
| Métal | Lubrifiant | Particularité |
|---|---|---|
| Acier | Huile de coupe | Lubrifier à chaque reprise |
| Inox | Huile de coupe chargée, abondante | Il écrouit : garder l’outil en coupe, sans le laisser frotter dans le filet |
| Aluminium | Huile de coupe adaptée à l’aluminium ou pétrole lampant | Évite l’arrachage et le collage du métal sur les dents |
| Fonte | À sec ou lubrification très légère | Copeaux courts, à évacuer souvent |
| Laiton | À sec ou lubrification très légère | Copeaux courts |
Sur l’inox, le métal écrouit : il durcit sous la coupe. Les arrêts en plein filet se paient cher, d’où une avance régulière et assez de lubrifiant.
Sur l’aluminium, le défaut classique est le métal qui colle sur les dents. Dès que le copeau s’allonge ou que l’outil marque, lubrifiez davantage et reculez plus souvent.
Contrôler le filet
Vissez à la main une vis ou une tige du même pas. Elle doit entrer sans point dur, sur toute la longueur, et rester d’équerre.
Regardez aussi les flancs : des copeaux restants peuvent bloquer le montage au serrage. Une vis trop libre signale un trou trop grand ; une vis qui accroche à mi-course, un filet abîmé ou de travers. Ne forcez pas la vis d’essai : cela masque le défaut sans le corriger.
Si ça ne marche pas
| Symptôme | Cause probable | Correction |
|---|---|---|
| Taraud cassé dans le trou | Trou trop petit, retour arrière insuffisant, manque de lubrifiant | Ne frappez pas : extracteur adapté, ou pièce à reprendre ; lunettes obligatoires |
| Filet arraché ou lâche | Trou trop grand ou taraud de travers | Réparation par filet rapporté |
| Filet de travers | Taraud mal aligné au départ | Alignez à l’équerre avant le premier tour |
| Le métal « mange » en aluminium | Lubrification insuffisante | Lubrifiez plus et reculez plus souvent |
Le taraud cassé reste le grand classique. On le sort parfois avec un extracteur, mais pas toujours. Sur une pièce déjà compromise, mieux vaut reprendre proprement que bricoler autour d’un bout d’acier coincé.
Réparer un filetage abîmé avec un filet rapporté
Avant d’écarter une pièce, le filet rapporté redonne un filetage du diamètre d’origine. On agrandit le trou, on taraude avec le pas spécifique du kit, puis on pose une spirale ou une douille qui reconstitue le filet.
Suivez l’ordre du kit : repérez le filetage à reprendre, percez avec le foret prévu, taraudez avec le taraud du kit, posez l’insert avec l’outil fourni, puis cassez le tenon d’entraînement si le kit en prévoit un. Les diamètres de perçage viennent de la notice, pas de la règle « nominal moins pas ».
Quand renoncer ? Si la pièce est fendue, si la paroi devient trop mince après agrandissement, ou si la fixation reprend une charge de sécurité, passez la main à un professionnel qualifié.
Métrique ou gaz : bien choisir son taraud
Le métrique ISO suit les normes ISO 261:1998 et ISO 724:2023, en diamètre et pas exprimés en millimètres. C’est la famille la plus courante pour la visserie générale.
Pour la tuyauterie, les filetages « gaz » suivent d’autres références. L’ISO 228-1:2000 désigne les filetages pour lesquels l’étanchéité ne se fait pas par le filet lui-même. L’ISO 7-1:1994 concerne ceux dont l’étanchéité est réalisée sur les filets, avec filetage extérieur conique et filetage intérieur cylindrique ou conique.
Les tubes ont leurs normes : NF EN 10255 pour les tubes en acier aptes au soudage et au filetage, NF EN 10217 pour des tubes soudés en acier pour service sous pression. Un taraud gaz ne reprend ni le même pas ni les mêmes cotes de perçage qu’un taraud métrique.
La vue d’ensemble est sur la tuyauterie : matériaux, diamètres, raccords et assemblages. Le piège : mélanger deux filetages qui se ressemblent de loin et bloquent dès la première prise.
Questions fréquentes
Questions fréquentes
Peut-on tarauder à la perceuse ?
Oui, mais à vitesse très lente et en inversant le sens à la fin. À la main levée, nous le déconseillons, le taraud part trop facilement de travers.
Peut-on tarauder sans percer avant ?
Non. Un trou doit toujours être percé au bon diamètre avant le taraudage.
Peut-on tarauder l’inox à la main ?
Oui, avec de l’huile de coupe chargée, abondante, une avance régulière et un retour arrière régulier pour casser le copeau.
Quelle différence entre tarauder et fileter ?
Tarauder crée un filet interne dans un trou. Fileter désigne un filet interne ou externe.