Sommaire
- Le tableau à garder sous la main
- À quoi sert vraiment le gaz de protection
- MIG ou MAG, le piège du vocabulaire
- Selon le métal, le choix devient plus net
- Acier, le cas le plus fréquent
- Inox
- Aluminium
- En TIG, le gaz ne pardonne pas l’à-peu-près
- Régler le débit sans se tromper
- Bouteille jetable, rechargeable ou avec contrat
- Quel gaz pour vous
- Les erreurs qui reviennent sans cesse
- Ce qu’il faut retenir
En bref
Pour l’acier en MIG/MAG, prenez un mélange argon + CO2, à 8 % pour la tôle fine, à 18 % pour des épaisseurs plus généreuses. L’argon pur reste pour l’aluminium et pour le TIG. Sur l’acier en semi-automatique, il pénètre mal. Débit de départ : 10 à 15 l/min en MIG/MAG. Trop de débit peut faire entrer l’air dans le bain : le métal décide, puis la torche, puis le débit.
- 10 à 15 l/min
- repère de départ en MIG/MAG
- 6 à 8 l/min
- argon en TIG sur inox de 1,5 mm
- 8 % et 18 %
- deux teneurs courantes en CO2 pour l’acier non allié
- 200 bars
- pression courante d’une bouteille rechargeable
Le tableau à garder sous la main
Avant d’acheter une bouteille, retenez que le gaz suit le métal, puis le procédé. Le nom écrit sur la façade du poste ne suffit pas. Si vous débutez avec la soudure, ce tableau évite le mauvais achat.
| Procédé | Métal | Gaz conseillé | Débit de départ | Remarque |
|---|---|---|---|---|
| MAG | Acier, tôle fine | Argon + 8 % CO2 | 10 à 15 l/min | Peu de projections, cordon plus propre |
| MAG | Acier épais | Argon + 18 % CO2, ou CO2 pur | 10 à 15 l/min | Pénétration plus franche, arc plus nerveux avec le CO2 pur |
| MIG | Aluminium | Argon pur | 10 à 15 l/min | Argon-hélium pour les fortes épaisseurs |
| MAG ou MIG | Inox | Argon avec très peu de CO2, ou argon + O2 selon le fil | 10 à 15 l/min | Limite l’oxydation |
| TIG | Acier | Argon pur | environ 5 à 10 l/min | Le tungstène supporte mal un gaz actif |
| TIG | Inox | Argon pur | 6 à 8 l/min | Exemple pour 1,5 mm, tungstène de 1,6 mm |
| TIG | Aluminium | Argon pur, argon-hélium si épais | environ 5 à 10 l/min | Courant alternatif |
Le réglage de départ : argon + 8 % de CO2 pour l’acier fin, argon pur dès que vous quittez l’acier en MIG ou passez en TIG, puis environ 12 l/min en MIG/MAG, à affiner selon la buse et l’intensité.
À quoi sert vraiment le gaz de protection
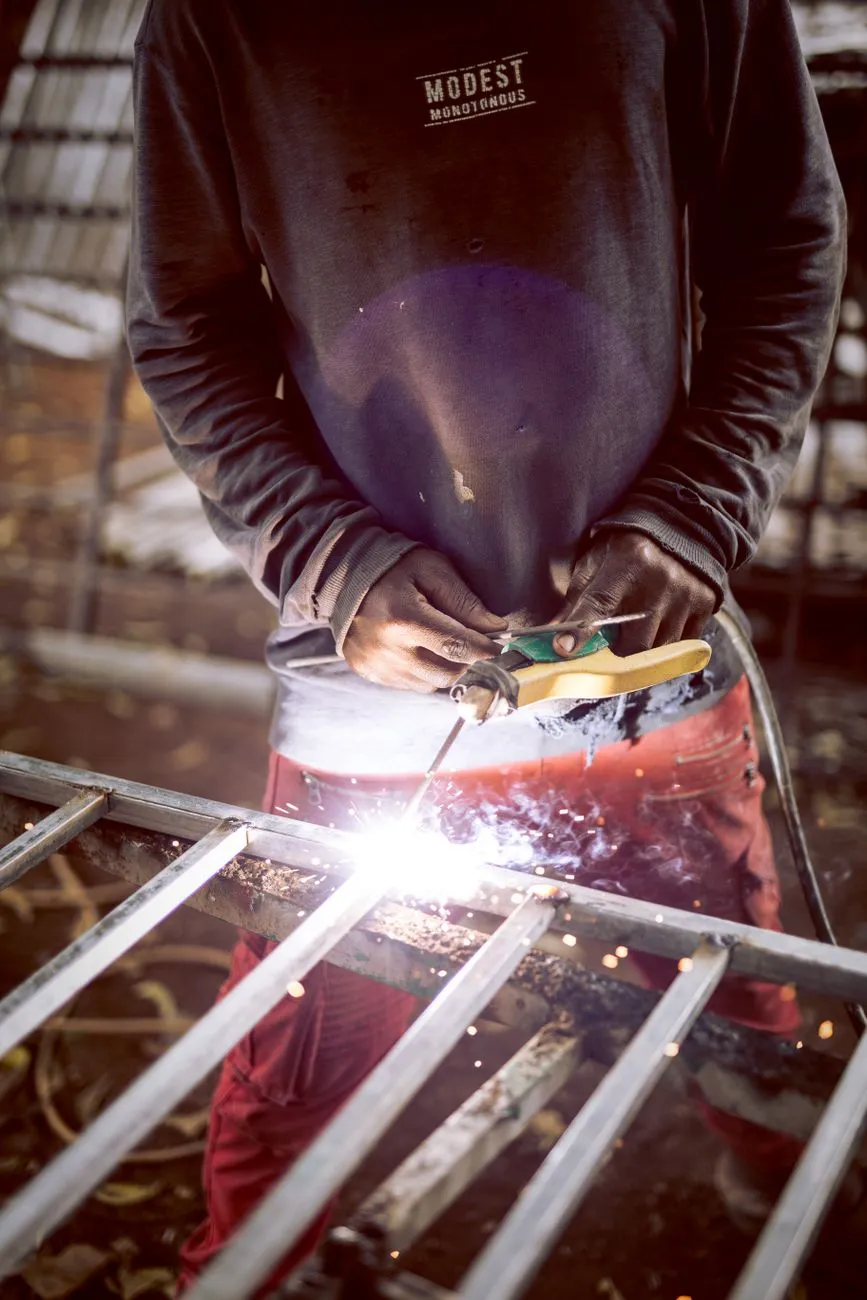
Le gaz protège le bain de fusion, le métal liquide, contre l’oxygène, l’azote et l’hydrogène de l’air. Ces intrus donnent des porosités, ces petites bulles qui fragilisent le cordon. Il stabilise aussi l’arc, ce qui change la forme du bain et la pénétration.
La désignation des gaz de protection relève de la NF EN ISO 14175:2008. Nous en gardons les valeurs utiles, pas le texte.
- Argon pur : arc stable, cordon lisse, mais pénétration faible sur l’acier. C’est le gaz de l’aluminium et du TIG. Il est inerte.
- Argon + 8 % de CO2 : moins de projections, cordon plus fin, bonne base sur la tôle d’acier.
- Argon + 18 % de CO2 : pénétration plus franche quand l’épaisseur monte.
- CO2 pur : économique et pénétrant, mais l’arc s’agite et les projections augmentent.
- Argon-hélium : l’hélium apporte plus de chaleur, utile sur les fortes épaisseurs et sur l’aluminium. Ce n’est pas le premier choix pour démarrer.
Le CO2 entre dans un mélange, il ne remplace pas l’argon pour l’aluminium. L’acétylène et la flamme relèvent de l’oxycoupage, le plasma d’une autre technique : hors sujet ici.
Argon + 8 % CO2
- Moins de projections à nettoyer.
- Cordon plus fin, finition plus propre.
- Bon point de départ sur la tôle fine.
Argon + 18 % CO2
- Pénétration plus franche sur les pièces épaisses.
- Arc plus nerveux, projections plus nombreuses.
- Moins à l’aise sur la tôle fine, avec un risque de percer plus vite.
MIG ou MAG, le piège du vocabulaire
Le poste semi-automatique est le même, le nom change selon le gaz. En MIG (Metal Inert Gas), le gaz est inerte, comme l’argon pur sur l’aluminium. En MAG (Metal Active Gas), il contient du CO2 ou un autre composant actif, comme sur l’acier et l’inox. Beaucoup disent « MIG » pour tout, c’est pratique pour parler, moins pour acheter.
La classification des procédés figure dans la NF EN ISO 4063:2023. Retenez la règle utile : on choisit le gaz d’après le métal, pas d’après le mot imprimé sur la boîte.
Selon le métal, le choix devient plus net
Acier, le cas le plus fréquent
Pour une tôle de 1 à 3 mm, le réflexe de départ est un mélange argon-CO2 à faible teneur, par exemple 8 %. L’argon pur ne convient pas à l’acier en semi-automatique : la pénétration est trop faible et le cordon reste posé sur le joint au lieu de le fondre.
Quand l’épaisseur augmente, le mélange à 18 % de CO2 devient plus intéressant. Le CO2 pur peut dépanner si le coût compte plus que l’aspect. Nous ne le mettons pas en première ligne pour un débutant : il projette plus et pardonne moins.
Inox
En MAG, l’inox demande de l’argon avec très peu de CO2, souvent autour de 2 %, ou un mélange argon + O2 selon le fil et la fiche du fabricant. Trop de gaz actif augmente l’oxydation et peut dégrader la résistance à la corrosion de la zone soudée. En TIG : argon pur.
Aluminium
Sur l’aluminium, le CO2 sort du jeu. L’argon pur est la base. CO2, oxygène ou hydrogène dégradent le cordon, même en faible quantité. Pour les fortes épaisseurs, l’argon-hélium aide à monter en chaleur. Le poste doit suivre : torche adaptée au fil tendre en MIG, courant alternatif en TIG.
En TIG, le gaz ne pardonne pas l’à-peu-près
En TIG, nous restons presque toujours sur de l’argon pur : le tungstène supporte mal un gaz actif, le CO2 polluerait l’électrode et le bain. Sur de l’inox de 1,5 mm, le réglage de départ est de 6 à 8 l/min d’argon, avec un tungstène de 1,6 mm affûté en pointe et 50 à 70 A en courant continu.
Le TIG demande un gaz propre, un débit stable et une torche bien tenue. Le débit y reste plus faible qu’en MIG/MAG, et le moindre courant d’air se voit tout de suite.
Régler le débit sans se tromper
Le débit dépend de la buse, la pièce qui guide le gaz autour du fil ou de l’électrode. Plus elle est large, plus il faut de gaz. Un repère, à vérifier sur la fiche de la torche : viser un débit proche du diamètre de la buse en millimètres. Une buse de 12 mm appelle souvent environ 12 l/min. Plus l’intensité monte, plus le bain grossit et plus la protection doit couvrir large.
| Situation | Débit de départ |
|---|---|
| MIG/MAG, buse courante, intensité moyenne | environ 10 à 15 l/min |
| MIG/MAG, forte intensité ou grande buse | un peu plus, selon la fiche du fabricant |
| TIG | moins qu’en MIG, par exemple 6 à 8 l/min sur inox de 1,5 mm |
Ce qui fait rater : trop peu de gaz laisse entrer l’air et crée des porosités ; trop de gaz provoque des turbulences qui aspirent l’air dans le bain ; un courant d’air produit le même effet. Monter le débit ne compense pas une porte ouverte.
Le réglage se fait sur le débilitre, le détendeur-débitmètre vissé sur la bouteille. Ouvrez doucement, puis contrôlez le débit torche en main, gâchette appuyée. Vérifiez le tuyau, les colliers et les raccords : une petite fuite vide la bouteille sans améliorer le cordon.
Bouteille jetable, rechargeable ou avec contrat
Le bon choix dépend du temps passé à souder. Pour une retouche isolée, la petite bouteille a sa place ; pour un usage régulier, elle se vide vite. Regardez aussi le coût de la recharge, le stock du distributeur et le délai de retour de la bouteille.
| Format | Capacité, ordre de grandeur | Pour qui | Point faible |
|---|---|---|---|
| Jetable | environ 1 L | Usage très rare, petites retouches | Se vide vite, ne se recharge pas |
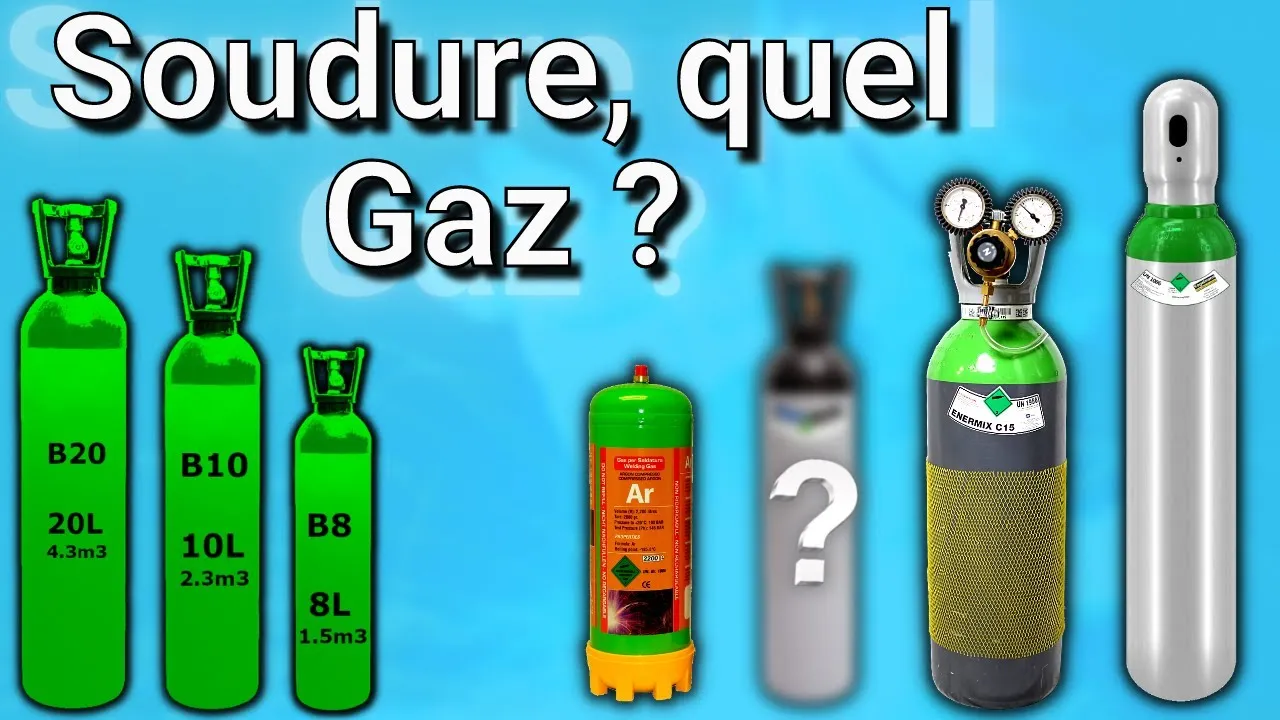
| Rechargeable, sans contrat | environ 8 L à 200 bars, soit autour de 1,5 m3 de gaz | Bricoleur régulier, poste mobile | Recharge ou échange à prévoir |
| Petite bouteille sans location, détendeur intégré | de l’ordre de 2 m3 | Mobilité, mise en route rapide | Raccord propre à la gamme |
| Grande bouteille en propriété ou en location | volume supérieur, au choix | Usage régulier, atelier fixe | Consigne ou abonnement annuel, encombrement |
La propriété : vous achetez la bouteille et la faites recharger. La location passe par une consigne ou un abonnement, avec échange contre une bouteille pleine. Les formules sans contrat vendent la bouteille pleine, puis la recharge ou l’échange suit.
Avant d’acheter, regardez le raccord : chaque gamme a le sien, et un détendeur incompatible bloque tout. Beaucoup le découvrent trop tard, poste prêt et rien ne se monte. Lisez la fiche du fabricant avant de commander.
Quel gaz pour vous
Si vous soudez de la tôle d’acier fine
un mélange argon + 8 % de CO2, à 10 à 15 l/min pour commencer.
Si vous passez à l’inox
argon avec très peu de CO2 en MAG, argon pur en TIG.
Si vous faites de l’alu
de l’argon pur, avec un poste et une torche adaptés.
Si vous soudez un week-end sur deux
un petit rechargeable ou une jetable, plutôt qu’une grosse bouteille en location.
Les erreurs qui reviennent sans cesse
Argon pur sur de l’acier en MIG/MAG : le cordon manque de pénétration. Parade : revenir à un mélange argon-CO2.
Acheter d’après le mot « MIG » : le gaz dépend du métal, pas du sigle sur le carton.
Débit trop haut, courant d’air, tuyau percé, raccord mal serré : l’air entre dans le bain. Parade : débit de base, zone protégée, raccords contrôlés.
Oublier le détendeur ou le bon raccord : vérifiez la compatibilité avant la commande.
Un rappel de prévention : les fumées, le rayonnement de l’arc et les projections imposent une ventilation adaptée, une protection des yeux et de la peau, et des gants qui tiennent la chaleur. L’INRS rappelle que les fumées de soudage doivent être captées au plus près de leur source quand c’est possible. Une bouteille se range et se transporte debout, arrimée, jamais couchée ni exposée à la chaleur.
Ce qu’il faut retenir
| Critère | Quoi regarder | Pour qui c’est décisif |
|---|---|---|
| Métal | Acier, inox ou aluminium | Tout le monde, il décide du gaz |
| Procédé | MIG/MAG ou TIG | Ceux qui changent de méthode |
| Teneur en CO2 | 8 % pour la tôle fine, 18 % pour l’épais | Soudeurs d’acier |
| Débit | Environ 10 à 15 l/min en MIG/MAG, selon la buse | Débutants |
| Format de bouteille | Jetable, rechargeable ou location | Selon le temps passé à souder |
Si vous ne retenez qu’un chiffre : 8 % de CO2 pour la tôle d’acier fine. L’argon pur reste pour l’aluminium et pour le TIG. Le reste se règle ensuite sur la buse, l’intensité et le calme de l’atelier.