Sommaire
- Ce qu’il vous faut avant d’amorcer
- Le tableau de réglage de départ
- Choisir et affûter le tungstène
- Gaz de protection et débit d’argon
- Souder au TIG, geste par geste
- 1. Préparer les pièces
- 2. Régler le poste
- 3. Amorcer et créer le bain
- 4. Avancer et apporter le métal
- 5. Finir le cordon
- Selon le métal, les pièges ne sont pas les mêmes
- Acier
- Inox
- Aluminium
- Tôle fine
- Contrôler le cordon
- Si ça ne marche pas
- TIG, MIG ou électrode : lequel prendre ?
- Sécurité : fumées, rayonnement, électricité
- Questions fréquentes
Le soudage TIG, pour Tungsten Inert Gas, repose sur une idée simple : un arc entre une électrode de tungstène et la pièce, un gaz inerte pour isoler le bain de fusion, et une baguette d’apport quand la géométrie l’exige. Dans la NF EN ISO 4063:2023, le TIG appartient à la famille 14. Le procédé 141 désigne le TIG avec produit d’apport plein ; le TIG sans métal d’apport correspond au 142. On parle bien d’une technique de soudage à l’arc électrique, pas d’une solution universelle : sa force est la qualité de finition, pas la productivité de production.
Le cordon sort propre, sans projections, mais le procédé demande de la tenue. Pour aller vite sur de l’acier épais, nous envoyons plutôt vers le MIG ; pour de l’inox fin ou de l’aluminium, le TIG reste celui qu’on sort quand on veut garder la main. Si vous cherchez la vue d’ensemble des procédés et des réglages, passez par Soudure des métaux : procédés, réglages et choix selon le travail.
Ici, on garde le concret : réglages de départ, gestes, défauts, et ce qui fait dérailler le bain. Le principe reste le même d’un matériau à l’autre, mais l’application change selon l’acier, l’acier inoxydable et l’aluminium.
En bref
Pour de l’acier de 2 mm, partez sur 70 à 100 A en courant continu, tungstène de 1,6 mm, argon pur à 6 à 8 l/min.
Le tableau donne les réglages pour l’inox et l’aluminium.
L’aluminium se soude en courant alternatif.
Le tungstène doit être propre, affûté dans le sens de la longueur.
Ce qu’il vous faut avant d’amorcer
- Deux mains coordonnées
- pour tenir torche et baguette
- Argon pur
- pour protéger le bain de fusion
- DC ou AC
- selon l’acier, l’inox ou l’aluminium
- 1 à 4 mm
- la plage d’épaisseur couverte ici
Vous avez besoin d’un poste TIG, de préférence AC/DC si l’aluminium entre au programme, d’une torche avec sa buse et sa pince porte-électrode, d’électrodes de tungstène, d’une bouteille d’argon avec détendeur-débitmètre, de baguettes d’apport adaptées au métal, d’une brosse inox réservée à l’inox et à l’aluminium, d’un dégraissant et d’une meule dédiée à l’affûtage du tungstène. Le système n’est pas complexe, mais chaque élément a sa fonction : la torche concentre, le gaz protège, le métal d’apport nourrit le bain, et la pièce doit rester propre.
Côté protection, le trio ne change pas : masque avec filtre adapté, gants de soudeur, vêtements couvrants non synthétiques. Ajoutez une aspiration ou une ventilation. Le TIG n’envoie pas de projections comme le semi-automatique, mais l’arc rayonne fort et les fumées ne disparaissent pas par magie. L’air du local compte autant que le reste, surtout dès qu’on soude de l’inox ou des matériaux qui dégagent des fumées irritantes.
Le tableau de réglage de départ
Ces plages servent de point de départ. Elles collent aux indications publiées par les fabricants de postes et de consommables, mais elles ne remplacent pas l’essai sur une chute de même métal et de même épaisseur. Le poste, la position et l’état de surface font varier la vraie valeur utile.
| Métal | Épaisseur | Courant | Intensité environ | Tungstène | Buse, diamètre intérieur | Argon |
|---|---|---|---|---|---|---|
| Acier | 1 mm | DC, électrode au négatif | 40 à 60 A | 1 à 1,6 mm | 8 à 10 mm | 6 à 8 l/min |
| Acier | 2 mm | DC, électrode au négatif | 70 à 100 A | 1,6 mm | 8 à 10 mm | 6 à 8 l/min |
| Acier | 3 mm | DC, électrode au négatif | 100 à 140 A | 1,6 à 2,4 mm | 10 à 12 mm | 7 à 9 l/min |
| Inox | 1 mm | DC, électrode au négatif | 30 à 50 A | 1 mm | 8 à 10 mm | 6 à 8 l/min |
| Inox | 2 mm | DC, électrode au négatif | 60 à 90 A | 1,6 mm | 8 à 10 mm | 6 à 8 l/min |
| Inox | 3 mm | DC, électrode au négatif | 90 à 130 A | 1,6 à 2,4 mm | 10 à 12 mm | 7 à 9 l/min |
| Aluminium | 1 mm | AC | 40 à 70 A | 1,6 mm | 8 à 10 mm | 7 à 9 l/min |
| Aluminium | 2 mm | AC | 80 à 110 A | 1,6 à 2,4 mm | 10 à 12 mm | 7 à 10 l/min |
| Aluminium | 3 mm | AC | 110 à 150 A | 2,4 mm | 10 à 12 mm | 8 à 10 l/min |
L’intensité monte avec l’épaisseur, parce qu’il faut assez de chaleur pour traverser la pièce et obtenir la pénétration. L’aluminium demande plus d’ampères que l’acier à épaisseur égale, car il dissipe la chaleur très vite. Le diamètre du tungstène suit l’intensité. Trop fin pour le courant, il chauffe, s’use et finit par fondre. Trop gros, l’arc devient paresseux et moins net.
Le courant change aussi le comportement du bain. En continu avec l’électrode au négatif, la chaleur se concentre sur la pièce, ce qui convient à l’acier et à l’inox. L’aluminium pose une autre difficulté : sa couche d’oxyde fond à une température plus élevée que le métal de base. Le courant alternatif aide à rompre cette couche pendant la phase de nettoyage de l’onde. Sur ce matériau, on ne contourne pas la règle.
Le réglage de départ, nous le prenons au milieu de la plage, puis nous corrigeons sur une chute. Si vous ne retenez qu’un chiffre : pour de l’acier ou de l’inox de 2 mm, comptez de 60 à 100 A selon le métal, puis ajustez par petits pas.
Choisir et affûter le tungstène
La couleur au bout de l’électrode donne sa famille. La NF EN ISO 6848:2015 classe les électrodes de tungstène non consommables et leur code couleur. Nous regardons toujours l’emballage, mais le marquage de couleur reste le premier repère utile.
| Couleur | Composition | Usage courant |
|---|---|---|
| Vert | Tungstène pur | Alternatif, aluminium, courants modestes |
| Gris | Cérium | Continu et alternatif, bon amorçage à faible courant |
| Noir, or ou bleu | Lanthane | Usage polyvalent, continu comme alternatif |
| Rouge | Thorium | Continu, mais à éviter quand une substitution est possible |
| Blanc | Zirconium | Alternatif, aluminium |
Nous préférons les électrodes aux terres rares, cérium ou lanthane, plutôt que les thoriées. L’INRS demande la substitution de l’oxyde de thorium quand elle est techniquement possible, à cause du risque lié aux électrodes thoriées et aux poussières générées au meulage. Sur ce point, la position est nette : on ne gagne rien à s’exposer pour un usage courant.
En continu, l’affûtage compte autant que le choix de l’électrode. Nous meulons en cône, dans le sens de la longueur, sur une meule réservée au tungstène. Le cône garde en gros 2 à 3 fois le diamètre de l’électrode, avec un petit méplat à la pointe. Des stries en travers dévient l’arc. Une pointe taillée de travers le fait partir sur le côté. C’est un détail qui se paie cash sur le bain.
En alternatif, sur l’aluminium, la pointe fine finit par s’arrondir. Beaucoup de soudeurs laissent le bout se former légèrement au démarrage sur une chute. Il ne faut pas exagérer, sinon l’arc s’élargit et perd en tenue.
Ce qui fait rater, le plus souvent, c’est le contact du tungstène avec le bain ou avec la baguette. L’électrode se pollue, l’arc devient nerveux, le cordon se salit. Dans ce cas, on coupe le bout et on réaffûte. On ne poursuit pas en espérant que ça s’arrange.
Gaz de protection et débit d’argon
Pour l’acier, l’inox et l’aluminium en usage courant, l’argon pur suffit. L’hélium et les mélanges argon-hélium servent surtout quand les épaisseurs montent ou qu’il faut davantage d’énergie dans le bain.
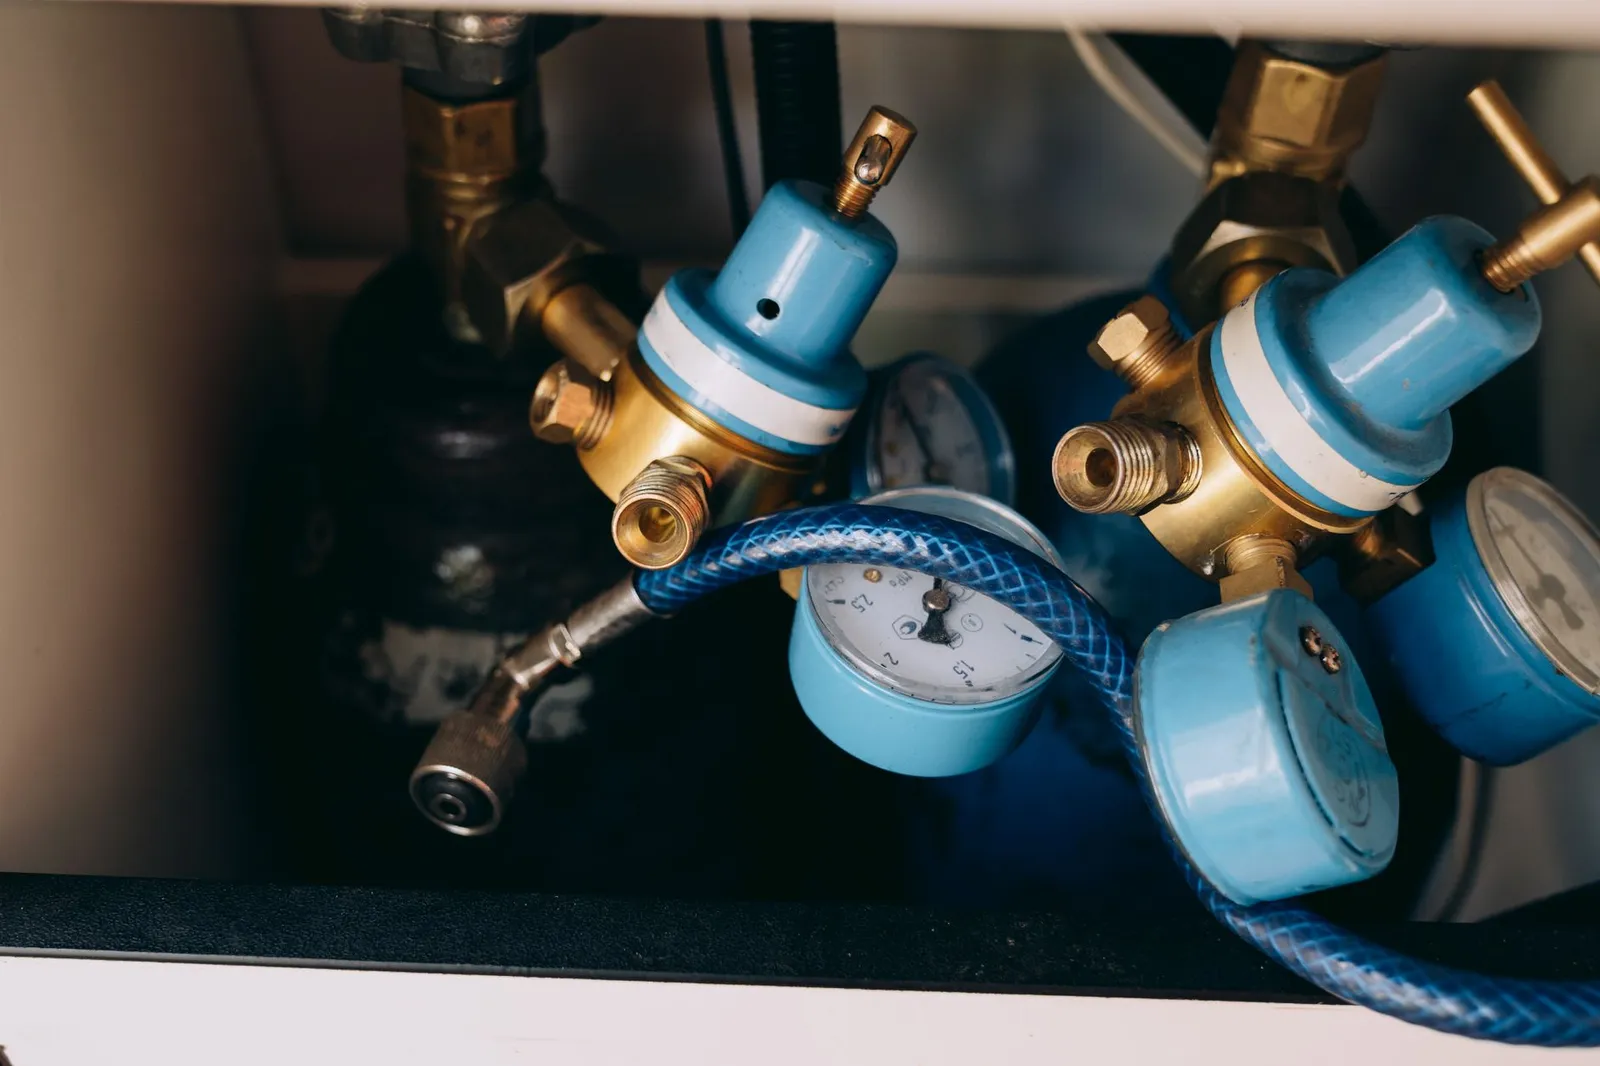
Le débit de départ se cale entre 6 et 10 l/min selon la buse. Trop peu, la protection lâche et le bain s’oxyde. Trop fort, le gaz devient turbulent et aspire l’air autour du bain. Dans les deux cas, la soudure se dégrade.
Le pré-gaz chasse l’air de la buse avant l’amorçage. Le post-gaz protège le bain pendant sa solidification et laisse le tungstène refroidir. Sans post-gaz, l’électrode s’oxyde, se colore et vieillit vite, tandis que la fin du cordon noircit. Réglez ces temps sur le poste, et si la notice ne donne rien de précis, gardez quelques secondes après l’extinction de l’arc, plus longtemps si l’intensité est élevée. Ce mode de protection fait partie du procédé autant que le courant : sans lui, la qualité chute vite.
Souder au TIG sans gaz ? Non. Sans protection, le bain prend l’air et le tungstène brûle. Les postes présentés comme « sans gaz » relèvent en général d’un autre procédé, le fil fourré.
Souder au TIG, geste par geste
1. Préparer les pièces
Dégraissez d’abord, brossez ensuite. Sur l’inox et l’aluminium, gardez une brosse réservée à ces matériaux, sans mélange avec l’acier. Sur l’acier, retirez rouille et calamine jusqu’au métal sain. Le TIG n’aime pas la saleté. Pour l’aluminium, nettoyez juste avant de souder, car la couche d’oxyde se reforme vite. Sur un alliage, la propreté de surface joue directement sur la fusion du bain.
2. Régler le poste
Prenez l’intensité du tableau, choisissez le courant adapté, réglez le pré-gaz, le post-gaz et le débit d’argon. Vérifiez aussi la sortie du tungstène hors de la buse. Un tungstène trop long sort de la zone protégée et s’use plus vite.
3. Amorcer et créer le bain
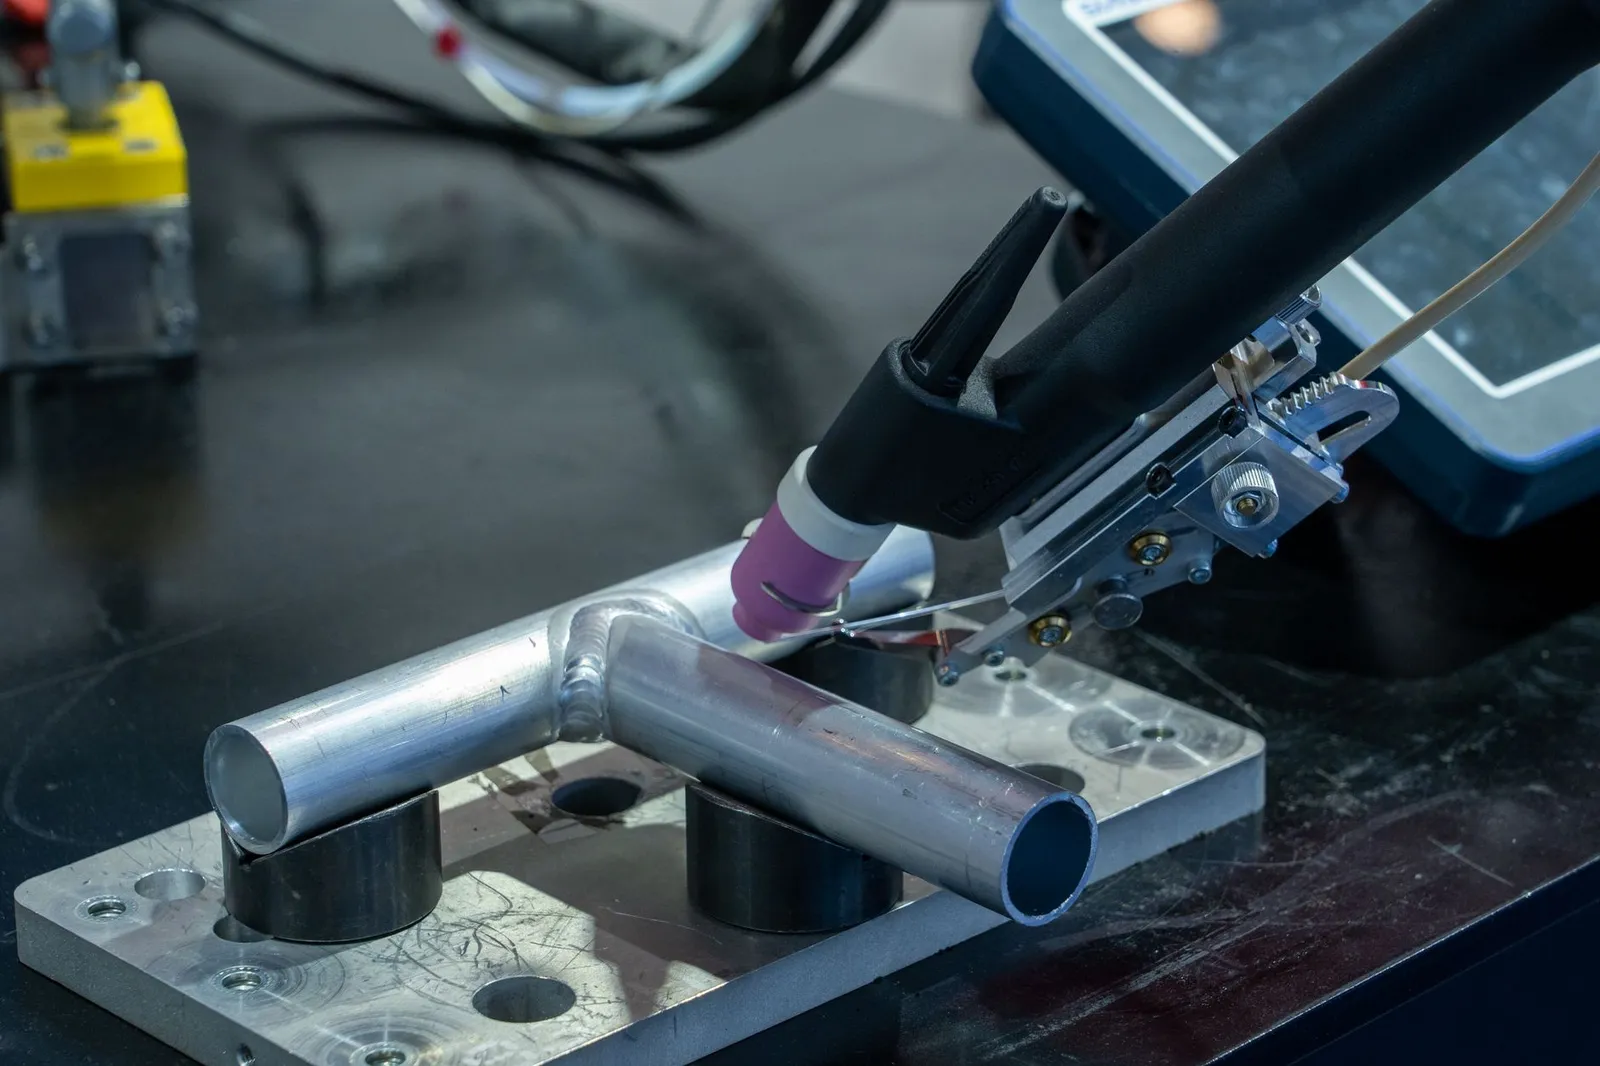
Approchez la pointe à quelques millimètres de la pièce, avec une longueur d’arc proche du diamètre de l’électrode. Inclinez la torche d’une quinzaine de degrés environ. Attendez que le bain devienne brillant et qu’il prenne la taille voulue avant d’avancer. Le métal d’apport suit le bain, il ne le commande pas. Sur certains montages, le TIG orbital réalise ce geste de manière automatisée autour d’un tube, mais ce n’est pas le même usage que le soudage manuel.
4. Avancer et apporter le métal
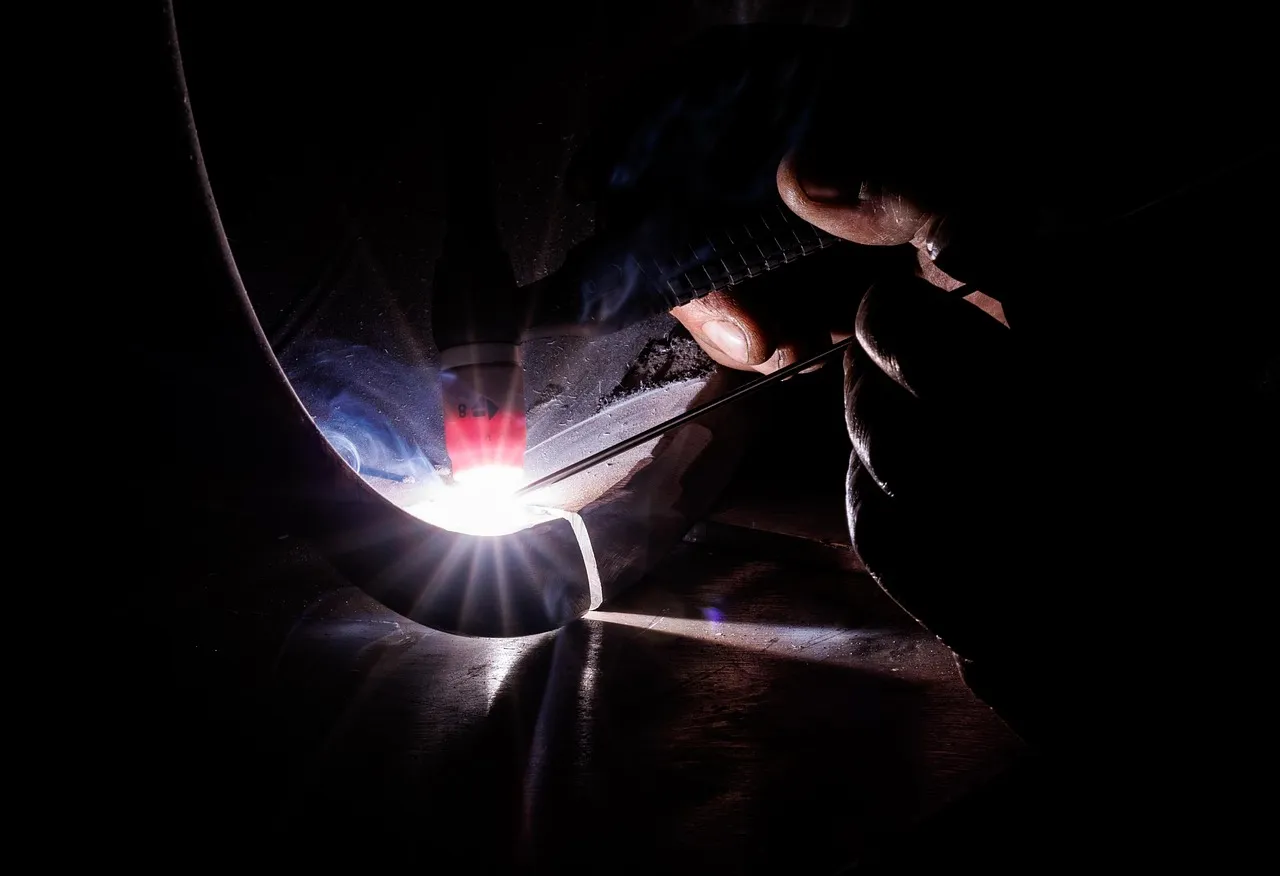
Gardez la longueur d’arc constante. Présentez la baguette dans le bord avant du bain, jamais dans l’arc, par petits gestes de va-et-vient. La baguette avance, recule, puis revient. Ce rythme simple évite de noyer le bain. Gardez l’extrémité de la baguette sous le gaz, sinon elle s’oxyde et le cordon le montre tout de suite.
Le choix du métal d’apport reste logique : pour l’acier, une baguette de même famille que la pièce ; pour l’inox, une baguette de même nuance, par exemple 308L pour un 304 et 316L pour un 316 ; pour l’aluminium, une 4043 ou une 5356 selon l’alliage, à vérifier avec le fournisseur. En position montante, le bain devient moins docile. Réduisez l’intensité et gardez un bain court. Les positions de soudage sont définies dans la NF EN ISO 6947:2019, avec les positions principales PA, PB, PC, PD, PE, PF et PG. Le bon apport améliore la tenue mécanique et limite l’oxydation du cordon.
5. Finir le cordon
Baissez le courant avec la rampe de descente si le poste en dispose. Cela évite le cratère de fin. Laissez la torche en place jusqu’à la fin du post-gaz. C’est souvent là que les cordons propres se gagnent, ou se perdent.
Selon le métal, les pièges ne sont pas les mêmes
Acier
C’est le terrain le plus direct pour commencer. Le piège classique, c’est la rouille et la calamine. La parade est simple : meulage ou brossage jusqu’au métal brillant, sur les deux faces à souder si la préparation l’exige.
Inox
L’inox conduit mal la chaleur. Il se déforme vite et le cordon se colore si l’on chauffe trop. Notre position est claire : intensité raisonnable, avance régulière, tungstène propre. Sur certaines pièces, l’envers du cordon doit aussi être protégé par un gaz d’envers. Sans cela, l’oxydation se voit à l’intérieur. Pour compléter ce point, voyez souder l’inox.
Aluminium
L’aluminium piège souvent les débutants pour deux raisons, l’oxyde et la vitesse à laquelle il évacue la chaleur. Le courant alternatif, le nettoyage juste avant, un tungstène adapté à l’AC et une intensité plus haute que pour l’acier changent la donne. Une fois le bain lancé, l’avance doit rester franche. Si vous travaillez souvent ce métal, la page sur souder l’aluminium complète le sujet.
Tôle fine
Sous 1 mm, il faut réduire l’intensité et limiter l’apport, voire s’en passer pour un assemblage bord à bord. Le courant pulsé, quand le poste le propose, aide à calmer la chaleur et les déformations. Sur cette épaisseur, le défaut vient rarement du métal. Il vient plutôt d’un excès d’empressement.
Contrôler le cordon
Un bon cordon reste régulier, de largeur constante, avec un mouillage franc sur les bords. Le métal fondu s’étale sur les deux pièces, sans rainure creusée au bord et sans cratère de fin.
La couleur raconte aussi quelque chose. Sur l’inox, une zone chauffée allant de la paille au bleu clair peut rester acceptable selon l’usage visé. Un cordon gris ou noir dit que l’argon n’a pas fait son travail. Sur l’aluminium, on cherche un cordon clair, brillant, avec un bord net. Si l’aspect change brutalement au milieu de la passe, il y a presque toujours une explication dans le gaz, le geste ou la propreté.
Si ça ne marche pas
| Symptôme | Cause probable | Correction |
|---|---|---|
| Porosités dans le cordon | Débit d’argon insuffisant, pièce sale, courant d’air | Dégraisser, brosser, vérifier le débit, protéger du vent |
| Cordon noir ou gris | Post-gaz trop court, débit trop faible | Allonger le post-gaz, rester sous la torche en fin de cordon |
| Arc instable ou qui dévie | Pointe abîmée, strie en travers | Réaffûter dans le sens de la longueur |
| Tungstène noirci ou pollué | Contact avec le bain ou la baguette | Couper le bout, réaffûter |
| Manque de pénétration | Intensité trop basse, avance trop rapide | Monter l’intensité, ralentir |
| Arc large, mou, bruyant | Arc trop long ou électrode trop grosse | Rapprocher la torche, prendre un tungstène plus fin |
| Protection incomplète | Buse trop petite pour la pièce | Prendre une buse plus grande |
TIG, MIG ou électrode : lequel prendre ?
| TIG | MIG/MAG | Électrode enrobée | |
|---|---|---|---|
| Qualité du cordon | Très propre, sans projections | Bonne | Moyenne, laitier à enlever |
| Vitesse | Lente | Rapide | Moyenne |
| Apprentissage | Long, deux mains | Plus tolérant | Simple à utiliser |
| Épaisseurs | Surtout les fines | Fines à fortes | Fortes |
| Extérieur | Sensible au vent | Sensible au vent | Peu sensible |
Notre verdict est net. Pour un portail en acier épais, le semi-automatique va plus vite et pardonne davantage. Pour de l’inox fin ou de l’aluminium, le TIG donne le cordon le plus propre. L’électrode enrobée garde sa place dehors et sur l’épais, quand on veut un matériel simple et moins sensible au vent.
Le TIG a aussi ses limites. Il est lent, demande de la propreté et n’aime pas les fortes épaisseurs. C’est précisément pour cela qu’on l’apprécie dans les cas où la finition compte plus que le débit de chantier.
Sécurité : fumées, rayonnement, électricité
L’arc émet des UV et une lumière intense. Portez un masque avec un filtre adapté à l’intensité, des gants et des vêtements couvrants. Protégez aussi les personnes à proximité. La lumière du TIG ne pardonne pas.
Les fumées de soudage doivent être aspirées à la source ou évacuées par ventilation. Le risque augmente sur l’inox, avec le chrome, et sur les pièces galvanisées ou peintes, qu’il ne faut pas souder sans préparation. Les fiches soudage et les brochures ED 668 et ED 6132 de l’INRS détaillent ces points.
Meulez le tungstène avec aspiration, car sa poussière n’est pas anodine. Arrimez la bouteille d’argon, vérifiez les câbles et le serrage de la pince de masse avant de commencer. Ce sont des gestes brefs. Ils évitent des ennuis longs.
Questions fréquentes
Peut-on souder de la fonte au TIG ?
C’est possible, mais difficile. La fonte fissure facilement, elle demande en général un préchauffage et un refroidissement lent. Ce n’est pas un premier chantier de débutant.
Le TIG se fait-il à l’extérieur ?
Oui, avec un abri. Un courant d’air dévie l’argon et le bain s’oxyde. Protégez la zone du vent, ou prenez un autre procédé.