Sommaire
- Ce qu’il vous faut avant de souder
- TIG, MAG ou électrode : choisir le procédé
- Le bon métal d’apport selon la nuance
- Le réglage de départ : gaz, intensité et vitesse
- Protéger l’envers du cordon
- Le geste, étape par étape
- Lire les couleurs de revenu
- Décaper et passiver pour éviter la rouille
- Contrôler le résultat et corriger
- Fumées et protection du soudeur
- Pour aller plus loin
En bref
- Sur l’inox, le couple nuance et apport décide du résultat : 308L sur 304, 316L sur 316, 309L dès qu’on soude l’inox sur acier.
- En TIG, l’argon pur et 6 à 9 l/min donnent une base propre sur la tôle mince ; le MAG sert quand la cadence passe avant l’aspect du cordon.
- Un cordon peut rester propre et rouiller quand même si l’envers n’est pas protégé ou si les couleurs de revenu partent au bleu, violet ou noir.
- Le décapage enlève l’oxyde, la passivation laisse la couche protectrice se reformer ; la brosse et le disque doivent rester réservés à l’inox.
- Les fumées de soudage de l’inox contiennent du chrome et du nickel : aspiration, aération et protection du visage ne se négocient pas.
Ce qu’il vous faut avant de souder
Pour l’inox, prévoyez un poste TIG ou MAG, une bouteille d’argon (ou un mélange à base d’argon pour le MAG), le métal d’apport de la bonne nuance, une brosse inox, un disque réservé à l’inox, un dégraissant, des chiffons propres, un masque, des gants et des vêtements couvrants.
Avant d’amorcer, nettoyez les bords sur quelques centimètres de part et d’autre du joint : graisse, peinture, oxydation de stockage et calamine, cette croûte grisâtre laissée par le laminage ou la chauffe.
L’inox résiste à la corrosion grâce à une couche passive très mince, riche en oxyde de chrome. Du fer ou des résidus d’acier ordinaire la dégradent. Ce qui fait rater le plus souvent : l’outil contaminé. Une brosse ou un disque déjà passé sur de l’acier dépose des particules ferreuses qui rouillent ensuite, parfois loin de la soudure. Nous préférons un outillage séparé et repéré.
TIG, MAG ou électrode : choisir le procédé
Le procédé se choisit avant de parler intensité ou débit de gaz. La NF EN ISO 4063:2023 classe les procédés et leur attribue un numéro, ce qui évite les confusions quand une fiche parle de 141, 135 ou 111.
| Procédé | Repère ISO 4063 | Où il convient | Gaz | Point fort | Point faible |
|---|---|---|---|---|---|
| TIG | 141 | Tôle et tube minces, pièces visibles | Argon pur | Cordon net, bain bien tenu | Plus lent, réclame de la main |
| MAG | 135 | Épaisseurs courantes, cadence soutenue | Argon avec faible taux de CO2, ou mélange inox | Dépôt rapide | Plus de projections, reprise souvent nécessaire |
| Électrode enrobée, MMA | 111 | Chantier, courant d’air, accès difficile | Aucun, le gaz vient de l’enrobage | Matériel léger, peu sensible au vent | Laitier à piquer, finition moins fine |
| Fil fourré | 136 | Épaisseurs plus fortes | Selon le fil | Vitesse de dépôt élevée | Plus de fumées, parfois plus de reprises |
Pour l’inox fin et visible, le TIG garde notre préférence : le bain se voit, le cordon se pilote, les reprises restent limitées si la préparation est propre. Le MAG prend l’avantage quand la cadence compte ou quand la pièce demande plus de métal déposé.
Pour l’inox, on dit souvent MIG par habitude, mais le procédé courant est le MAG, avec un mélange d’argon et d’un faible taux de CO2, ou un gaz conçu pour l’inox. Le CO2 pur est à éviter : il apporte trop de carbone au bain.
Pour le geste détaillé du TIG, voyez souder au TIG.
Le bon métal d’apport selon la nuance
Si vous ne retenez qu’une règle : l’apport suit la nuance du métal de base, et on monte d’un cran dès qu’on mélange deux métaux. La désignation des fils et baguettes se lit dans la NF EN ISO 14343:2025.
| Assemblage | Baguette (MMA) | Fil (MAG) ou baguette TIG | Pourquoi |
|---|---|---|---|
| Inox 304 sur 304 | 308L | 308L ou 308LSi | Même famille que le 304 |
| Inox 316 sur 316 | 316L | 316L ou 316LSi | Le molybdène reste présent, la tenue à la corrosion suit |
| Inox sur acier doux | 309L | 309L ou 309LSi | Teneur en alliages plus élevée, dilution mieux encaissée |
| Ferritique sur acier | 309L | 309L ou 309LSi | Même logique que l’inox sur acier |
Le « L » indique un bas carbone, utile quand la zone chauffée risque une corrosion intergranulaire, c’est-à-dire une attaque qui chemine le long des grains du métal. Le « Si » signale plus de silicium, qui désoxyde le bain et aide le métal à mouiller la tôle.
Quelle baguette pour souder de l’inox sur de l’acier ? 309L. Le bain mélange toujours un peu les deux bords, et le 309L tolère mieux cette dilution. Un 308L sur acier doux devient vite un mauvais compromis : moins de tenue à la corrosion, et la dilution se paie en fissures.
Le réglage de départ : gaz, intensité et vitesse
Ces valeurs servent de base. Confirmez-les avec la fiche technique du poste, celle du fil ou de la baguette, et l’épaisseur réelle de la pièce.
| Procédé | Gaz | Débit | Intensité de départ |
|---|---|---|---|
| TIG, inox de 1,5 mm | Argon pur | 6 à 9 l/min | 50 à 70 A en courant continu, tungstène de 1 à 1,6 mm affûté en pointe |
| MAG | Argon avec faible taux de CO2, ou mélange pour inox | Selon la notice du fil | Selon le diamètre du fil, voir la fiche fabricant |
| Électrode enrobée | Aucun | Sans objet | Selon le diamètre, voir la notice de l’électrode |
L’inox conduit mal la chaleur et se dilate franchement : la chaleur reste là où vous la déposez et la tôle se déforme vite. Sur les petites épaisseurs, avancez régulièrement, limitez la longueur de cordon d’un seul trait et rapprochez les points de pointage.
En TIG, gardez un arc court : un arc long ouvre le bain à l’air et noircit les bords. En MAG, le bon réglage se lit dans la stabilité du transfert, sinon les projections augmentent.
Protéger l’envers du cordon
L’envers d’une soudure inox demande autant d’attention que le dessus. Sans gaz, il « sucre » : la surface devient grise, granuleuse, presque poudreuse. La couche passive ne s’est pas formée et la corrosion a déjà pris de l’avance.
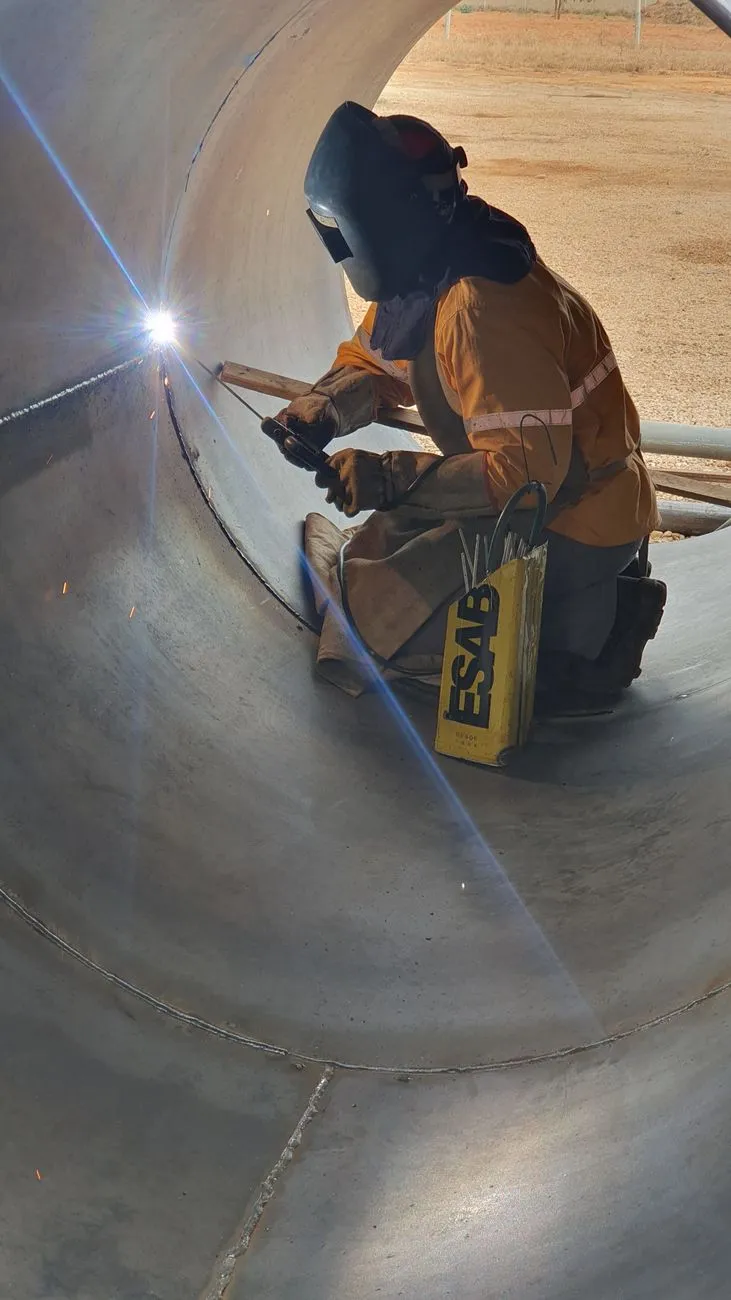
La parade : balayer l’intérieur du tube, ou le dessous de la tôle, avec de l’argon. Sur un tube, on bouche les extrémités et on purge avant d’amorcer. Sur une pièce ouverte, on protège le volume derrière le joint pour chasser l’air pendant la chauffe. C’est surtout utile quand l’envers reste visible ou la pièce en milieu humide.
Le geste, étape par étape
- Nettoyez et dégraissez les bords : pas de graisse, de peinture ni de calamine.
- Ajustez les pièces, puis pointez. Les points doivent tenir la géométrie sans écraser le joint.
- Réglez le gaz et l’intensité de départ. En TIG, gardez 6 à 9 l/min d’argon.
- Soudez court, avec un arc bref. Le bain de fusion doit rester lisible.
- Laissez le postgaz agir le temps prévu par la notice du poste : le tungstène et le cordon refroidissent sous protection.
- Laissez la pièce revenir à l’air, sans trempage brutal dans l’eau.
Ce qui fait rater : la pointe de tungstène qui touche le bain. Elle se pollue, le bain aussi. On réaffûte avant de reprendre.
Lire les couleurs de revenu
Après soudage, la zone chauffée prend une couleur : c’est le revenu, une couche d’oxyde qui s’épaissit quand la chaleur monte et que la protection gazeuse faiblit. Plus la couleur fonce, plus la zone a souffert.
| Couleur | Ce qu’elle indique | Décision |
|---|---|---|
| Jaune paille | Oxyde très mince | Acceptable, décapage conseillé si la pièce reste exposée |
| Or ou bronze | Oxyde plus épais | À décaper |
| Bleu | Zone trop chauffée | À décaper soigneusement |
| Violet | Oxyde épais, chrome appauvri dessous | À décaper, puis à contrôler |
| Gris ou noir | Oxydation nette, manque de gaz | À reprendre |
La couleur ne donne pas une température précise : c’est un indice sur la qualité de la protection et la durée de chauffe. Sur une pièce exposée à l’eau, au brouillard salin ou à des nettoyages répétés, ne laissez pas traîner les teintes bleues ou violettes : le métal a trop chauffé ou manqué de gaz.
Décaper et passiver pour éviter la rouille
Décaper et passiver ne sont pas la même chose. Le décapage enlève l’oxyde de revenu, par pâte, bain acide ou brossage inox. La passivation laisse ensuite la couche riche en chrome se reformer à l’air, et un traitement adapté peut la favoriser.
L’ordre : brosse inox pour déloger les résidus, pâte de décapage sur la zone colorée, rinçage abondant, séchage et remise à l’air libre. Respectez la notice du produit pour la durée de contact et la concentration. Gants, lunettes, ventilation et fiche de données de sécurité sous la main.
Ce qui fait rater : la brosse en acier ordinaire ou la trace de meule laissée telle quelle. Du fer reste incrusté dans l’inox, la tache arrive plus tard et l’on accuse à tort la soudure.
Contrôler le résultat et corriger
Un cordon correct reste régulier, sans piqûre visible, avec une teinte paille au plus si la pièce reste exposée. La couleur est une première lecture, pas un contrôle : regardez aussi le cordon après refroidissement.
| Symptôme | Cause probable | Correction |
|---|---|---|
| Le cordon rouille | Revenu non décapé, fer incrusté | Décaper de nouveau, réserver brosse et disque à l’inox |
| Cordon « sucré » à l’envers | Envers non protégé | Gazer l’envers à l’argon après purge |
| Fissure | Apport inadapté ou dilution trop forte | Reprendre avec la bonne nuance, 309L pour l’inox sur acier |
| Cordon poreux | Gaz insuffisant ou courant d’air | Vérifier le débit, protéger la zone du vent |
| Pièce déformée | Chaleur trop forte | Baisser l’intensité, souder plus court, pointer plus serré |
Sur un ouvrage qui doit rester propre, surveillez la géométrie : un bourrelet trop haut retient les salissures, et les creux accrochent l’humidité.
Fumées et protection du soudeur
Les fumées de soudage de l’inox contiennent du chrome et du nickel. L’INRS, dans la brochure ED 668, recommande une captation à la source, une aération réelle du local et, selon le cas, un appareil de protection respiratoire adapté.
L’arc rayonne aussi fortement : masque de soudeur, gants et vêtements couvrants, aucune peau exposée près du bain. En local clos, le gaz inerte chasse l’air sans protéger le soudeur des fumées ni du rayonnement.
Pour aller plus loin
- Souder l’aluminium
Gaz, nettoyage et réglages d’un métal qui ne se traite pas comme l’inox
- Tout le dossier soudure
Procédés, réglages, gaz et protection