Sommaire
- Pourquoi l’alumine décide de tout
- 1. Dégraisser, brosser, sécher
- 2. Choisir le procédé selon l’épaisseur
- 3. Choisir le métal d’apport selon l’alliage
- 4. Préchauffer, gazer, régler
- Préchauffage
- Gaz
- Départ du cordon
- Ce qui fait rater : symptôme, cause, correction
- Contrôler le cordon
- Cas limites : aluminium sur acier, brasure
- Aluminium sur acier
- Brasure
- Se protéger
- Questions fréquentes
- Pour aller plus loin
En bref
Pour réussir une soudure aluminium, on commence par la surface, pas par le bouton d’intensité : dégraissage, brosse inox réservée à l’aluminium, puis soudage assez vite après nettoyage. Le TIG AC garde l’avantage sur les tôles fines, le MIG pulsé aide quand il faut avancer proprement. Le métal d’apport se choisit selon l’alliage : le 4043 donne un bain plus fluide et limite les fissures à chaud, le 5356 apporte davantage de résistance. Sur les pièces épaisses, un préchauffage de 65 à 95 °C aide le bain à se former. Si vous ne retenez qu’un chiffre : l’aluminium fond vers 660 °C, mais son oxyde tient autour de 2 000 °C.
- environ 660 °C
- fusion de l’aluminium
- environ 2 000 °C
- tenue de l’oxyde en surface
- 65 à 95 °C
- préchauffage des pièces épaisses
- argon pur
- gaz de protection par défaut
Pourquoi l’alumine décide de tout
L’aluminium porte en surface une couche d’oxyde, l’alumine. C’est elle qui complique le soudage.
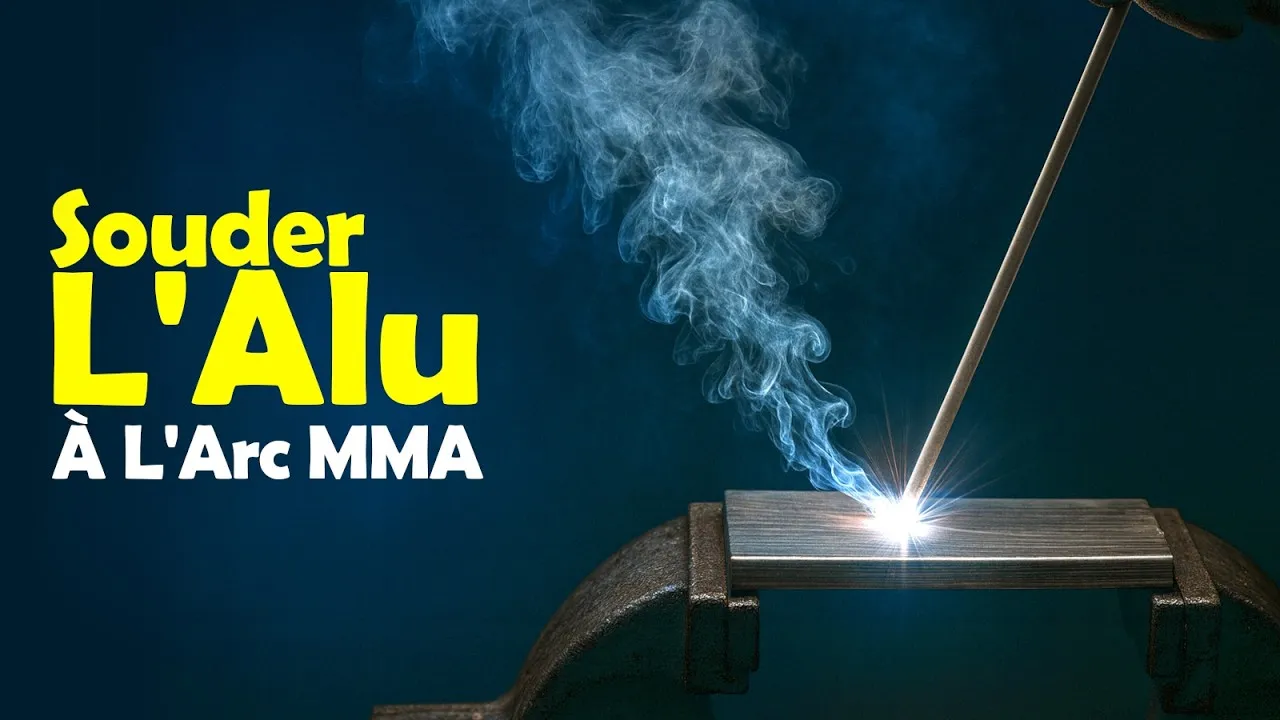
Le métal de base fond vers 660 °C, alors que cette couche résiste vers 2 000 °C. Sans nettoyage sérieux, le bain se forme sous une peau qui ne s’ouvre pas : le cordon manque de liaison, ou semble beau en surface et faible à l’intérieur. En TIG, le courant alternatif casse cette couche à chaque alternance.
On ne compense pas une surface sale avec plus de chaleur : on obtient plus de déformation, plus de porosité et parfois un perçage.
L’aluminium aspire aussi la chaleur dans la masse. Sur une tôle fine, la marge est étroite ; sur une pièce épaisse, la chaleur part si vite qu’un préchauffage devient utile.
Troisième difficulté, la porosité : l’hydrogène de l’humidité ou des traces grasses reste piégé dans le bain de fusion et laisse de petits trous au refroidissement.
1. Dégraisser, brosser, sécher
Le réglage de départ d’une soudure aluminium, c’est la surface.
- Dégraissez d’abord. Chiffon propre et dégraissant sur les deux faces et sur les chants. Brosser avant pousse la graisse dans les aspérités.
- Brossez ensuite. Brosse inox réservée à l’aluminium, jamais passée sur l’acier : une brosse contaminée dépose des particules de fer dans le cordon. Brossez dans un sens, sans appuyer.
- Soudez rapidement après nettoyage. L’oxyde se reforme vite à l’air.
- Séchez la pièce. Une pièce froide condense vite, surtout dans un atelier humide.
- Gardez l’apport au sec. Suivez la notice du fabricant pour le stockage et, si besoin, l’étuvage.
Quand l’épaisseur l’impose, préparez un chanfrein, une coupe en biseau qui laisse mieux entrer le bain. Sa forme dépend de l’épaisseur, du procédé et de l’assemblage : on suit la fiche du consommable.
Sur l’aluminium, le défaut vient plus souvent de la préparation que du poste.
2. Choisir le procédé selon l’épaisseur
Le TIG reste le plus propre sur la tôle fine, le MIG devient intéressant dès qu’il faut alimenter un joint plus large, et l’électrode enrobée reste un dépannage.
| Épaisseur | Procédé | Courant et gaz | Préchauffage | Remarque |
|---|---|---|---|---|
| Tôle fine | TIG 141 | Courant alternatif, argon pur | Aucun | Procédé le plus lisible pour garder la main sur le bain |
| Épaisseur moyenne | TIG AC ou MIG 131 | AC en TIG, argon pur | Aucun en général | Le MIG prend de l’intérêt quand la pièce demande plus de débit de métal |
| Forte épaisseur | MIG 131 | Argon, ou mélange avec hélium selon le besoin | 65 à 95 °C | Le préchauffage aide à lancer le bain sans noyer la chaleur dans la masse |
| Réparation ponctuelle | Électrode enrobée 111 | Courant continu, selon la notice | Selon la notice | Résultat moins propre, électrodes à étuver si le fabricant le demande |
Les numéros 141, 131 et 111 suivent la NF EN ISO 4063:2023. Les positions de soudage relèvent de la NF EN ISO 6947:2019 : à plat, en angle, verticale ou plafond, le réglage et la protection gazeuse changent.
Les plages d’intensité varient selon le poste, le fil et le diamètre : pas de valeur isolée sans la fiche technique.
Sur le MIG aluminium, quatre points comptent :
- un fil tendre ;
- une gaine adaptée pour qu’il glisse sans se coincer ;
- une torche tenue en poussant ;
- un gaz propre, en général de l’argon pur.
Le mode pulsé, s’il existe, aide à garder un bain lisible et à limiter l’excès de chaleur. Le critère de choix, c’est l’épaisseur, la géométrie du joint et la répartition de la chaleur.
3. Choisir le métal d’apport selon l’alliage
Identifiez d’abord l’alliage : le profilé ou la fiche fournisseur donnent la série, parfois le tempérament. Un mauvais apport peut donner un cordon fragile ou une fissure à chaud, même si le réglage paraît correct.
| Série de l’alliage | Usage courant | Apport | Pourquoi | Piège |
|---|---|---|---|---|
| 5xxx, avec magnésium | Tôlerie, structures légères | 5356 | Bonne résistance mécanique | Un apport au silicium peut donner un cordon moins cohérent |
| 6xxx, magnésium et silicium | Profilés | 4043 ou 5356 selon le cas | 4043 pour un bain plus fluide et moins de fissuration à chaud, 5356 pour une résistance plus élevée | Souder sans apport mène souvent à la fissure |
| Fonderie riche en silicium | Pièces moulées | Apport au silicium | Famille proche, bain plus souple | La pièce peut être poreuse, le nettoyage demande plus de soin |
| Aluminium non allié | Tôles, profilés simples | Même famille ou 4043 | Alliage tolérant | Le cordon peut rester plus mou que le métal d’origine |
Le 4043 contient du silicium : il fluidifie le bain. Le 5356 contient du magnésium, ce qui donne un cordon plus résistant. Si la pièce doit être anodisée ensuite, vérifiez le choix de l’apport : l’aspect final peut changer.
Pour une structure qui porte, ne décidez pas au jugé : faites vérifier l’assemblage par un bureau d’études ou un professionnel qualifié.
4. Préchauffer, gazer, régler
Préchauffage
Il devient utile sur les fortes épaisseurs, avec une plage de 65 à 95 °C donnée par plusieurs fabricants de consommables et de postes.
Pour les alliages traitables thermiquement et les 5xxx à plus de 3 % de magnésium, plusieurs guides limitent le préchauffage et la température entre passes à 121 °C pendant 15 minutes au maximum. Un crayon thermique ou un thermomètre de contact vaut mieux qu’une estimation au toucher.
Gaz
L’argon pur reste le choix de base en TIG comme en MIG. L’hélium peut entrer dans le mélange sur les fortes épaisseurs, car il apporte plus d’énergie au bain. Le débit dépend du procédé, de la buse, de la position et du courant : on suit la fiche du fabricant.
Départ du cordon
Il faut aller assez vite pour ne pas laisser la chaleur se perdre dans la pièce. Si le bain tarde à s’installer, augmentez l’intensité ou corrigez la préparation plutôt que de ralentir jusqu’à la surchauffe. En MIG, la régularité d’avance du fil compte presque autant que l’intensité.
Ce qui fait rater : symptôme, cause, correction
| Symptôme | Cause probable | Correction |
|---|---|---|
| Pores dans le cordon | Humidité, graisse, protection gazeuse insuffisante | Dégraisser, sécher, contrôler le débit et l’étanchéité du circuit |
| Cordon noir et sale | Brosse contaminée, oxyde mal retiré | Prendre une brosse dédiée et brosser juste avant de souder |
| Manque de fusion | Chaleur insuffisante, pièce épaisse non préchauffée | Monter l’intensité, préchauffer si la pièce le demande |
| Tôle percée | Surchauffe, avance trop lente | Réduire la chaleur utile, avancer plus vite |
| Fissure | Apport inadapté, alliage mal identifié | Revoir le tableau alliage et apport |
| Déformation | Serrage insuffisant, apport thermique trop long | Brider la pièce, souder par petits tronçons alternés |
Le défaut visible n’est souvent que l’aboutissement d’une erreur plus tôt : un pore renvoie à l’humidité, une fissure à un apport mal choisi, une tôle percée à un excès de chaleur. Cette lecture évite de tourner le bouton au hasard.
Contrôler le cordon
Un cordon réussi est régulier, sans pores en surface, avec une liaison nette au métal de base et sans suie noire. Le cratère de fin demande un regard particulier : il peut se fissurer au refroidissement.
Ne confondez pas joli et solide. Si l’assemblage doit durer ou porter, le contrôle par un soudeur qualifié ou un bureau d’études reste la bonne porte.
Cas limites : aluminium sur acier, brasure
Aluminium sur acier
Les deux métaux forment des composés fragiles au contact direct : l’assemblage soudé est très délicat. On passe par des solutions spéciales ou par un assemblage mécanique. Pour un autre métal difficile à souder, voyez Souder l’inox : procédés, apports et décapage des soudures.
Brasure
À la lampe, autour de 450 à 500 °C avec un métal d’apport et un flux adaptés, on parle de brasure, pas de soudure : le métal de base ne fond pas. Elle convient à de petites réparations, pas à une pièce soumise à des efforts importants.
Se protéger
Aspirez les fumées à la source. Portez un masque à verre teinté adapté à l’intensité, des gants, des vêtements couvrants et une protection contre le rayonnement de l’arc. L’aluminium renvoie une lumière vive et chauffe vite.
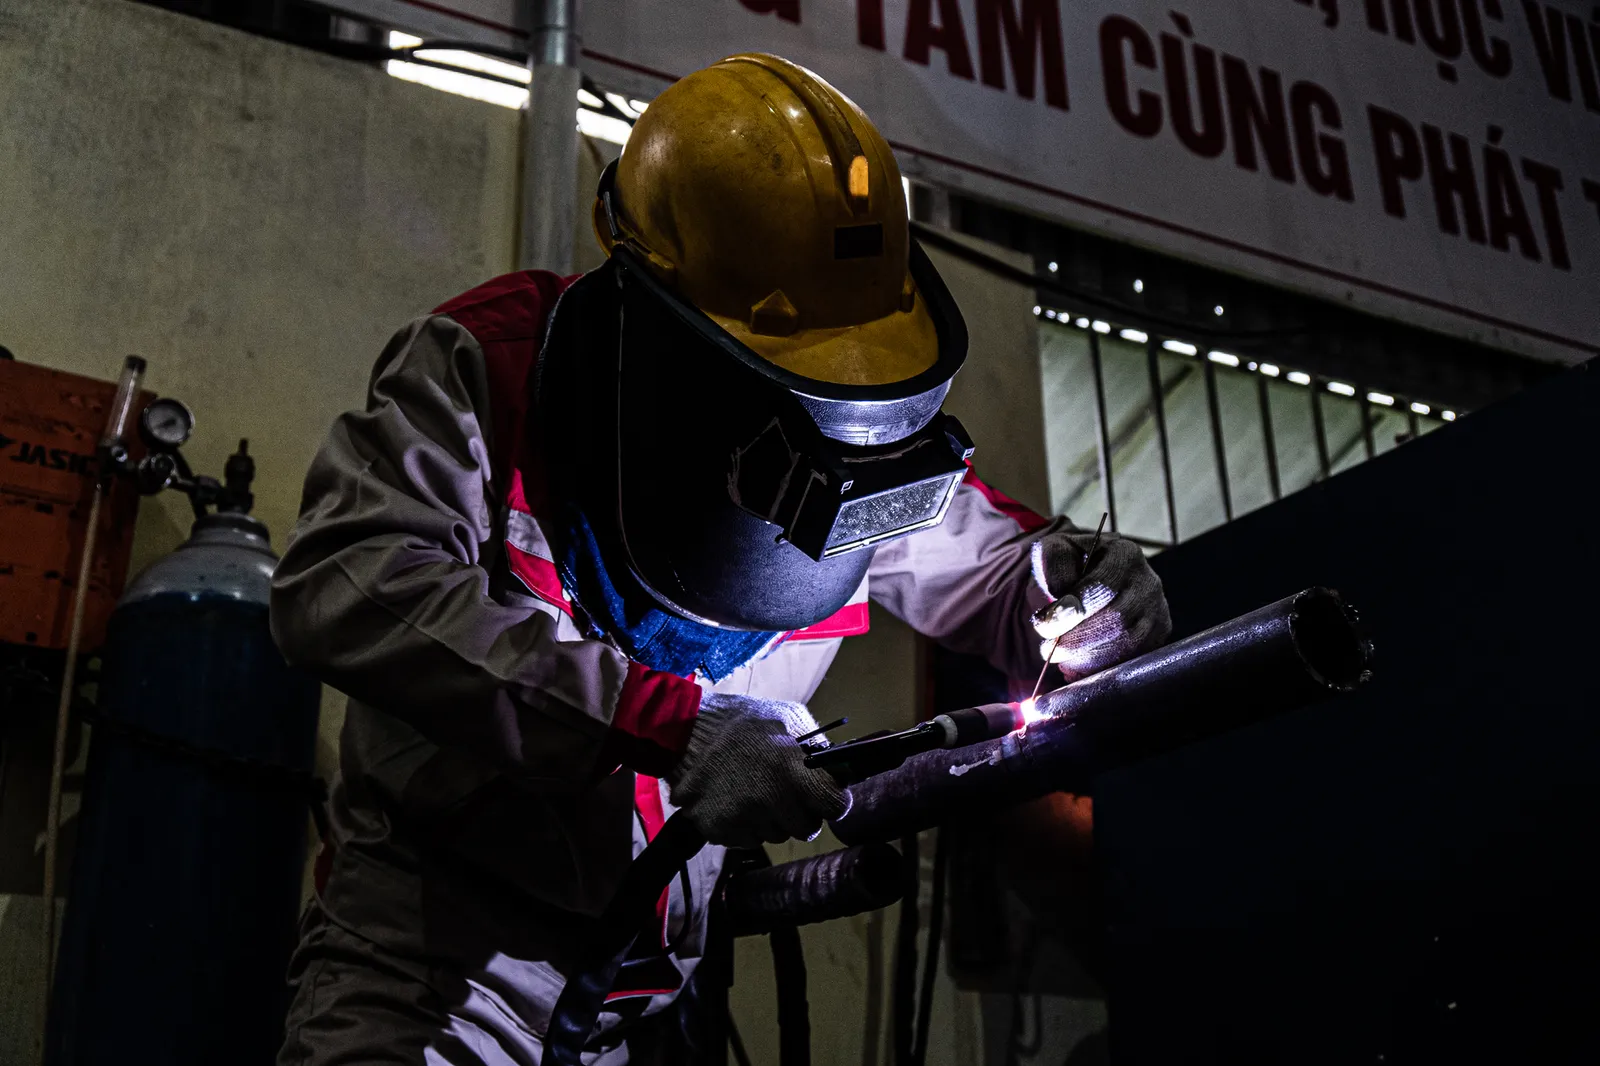
L’INRS détaille ces points dans son document ED 668 et rappelle que les fumées de soudage sont un risque majeur. Laissez refroidir la pièce avant de la reprendre et ne travaillez pas près d’éléments inflammables.
Questions fréquentes
Peut-on souder l’aluminium avec de l’étain ?
Non. L’étain sert à la brasure tendre. Ce n’est pas adapté aux efforts mécaniques sur l’aluminium.
Quelle température pour souder l’aluminium ?
Le métal fond vers 660 °C, l’oxyde vers 2 000 °C. Les pièces épaisses se préchauffent souvent entre 65 et 95 °C.
Quelle épaisseur peut-on souder au MIG ?
Le MIG prend surtout son intérêt quand l’épaisseur augmente. En dessous, le TIG AC reste plus lisible sur le bain.
Pour aller plus loin
- Tout le dossier soudure
Procédés, réglages, gaz et protection