Sommaire
- Ce qu’il faut préparer avant d’amorcer
- Les réglages de départ selon l’épaisseur d’acier
- Le geste, dans l’ordre
- Préparer les pièces et la masse
- Régler le poste
- Garder la bonne distance et le bon angle
- Amorcer, avancer, terminer
- Selon le cas : gaz, sans gaz, inox, aluminium
- Lire le cordon : le contrôle du résultat
- Si ça ne marche pas : défauts, causes, corrections
- Questions fréquentes
- Pour aller plus loin
En bref
En MIG/MAG sur acier, le point de départ tient dans trois réglages : diamètre de fil, tension et vitesse de fil, puis le débit de gaz. Pour de l’acier courant, on part souvent en 0,8 mm entre 1 et 3 mm d’épaisseur, puis en 1 mm au-delà, avec un gaz réglé dès le début. Un cordon propre ne ment pas : porosités, collages, projections et caniveau racontent chacun un réglage ou une préparation à reprendre. Côté sécurité, pas de raccourci : fumées, arc lumineux et projections demandent masque, gants et ventilation.
- Quelques minutes
- pour poser un réglage de départ
- 1 à 6 mm
- d’acier couverts par le tableau
- Argon + CO2
- comme base courante sur acier
Ce qu’il faut préparer avant d’amorcer
Il faut un poste MIG/MAG, une bobine de fil plein au bon diamètre, un tube contact adapté, une bouteille avec détendeur-débitmètre, une pince de masse et les protections qui vont avec. La machine pousse le fil, mais vous gardez la main sur l’arc et la vitesse d’avance : le fil apporte le métal, le gaz protège le bain de fusion, l’arc fait fondre l’ensemble.
Le MIG/MAG ne dispense ni des fumées ni du rayonnement de l’arc : masque de soudage, gants, vêtement non synthétique, ventilation. L’INRS traite la ventilation du soudage dans la brochure ED 668 : les fumées doivent être captées avant d’être inhalées.
La NF EN ISO 4063:2023 numérote les procédés : 131 pour le MIG (gaz inerte), 135 pour le MAG (gaz actif). Sur l’acier, on soude le plus souvent en MAG, même si l’atelier dit MIG. Vérifiez aussi le consommable : un tube contact usé ou une buse encrassée brouillent tout le réglage.
Les réglages de départ selon l’épaisseur d’acier
Le réglage de départ repose sur du fil plein et un mélange argon + CO2, avec des valeurs tirées des abaques courants des fabricants. Plus de fil, plus d’intensité ; plus de tension, un arc plus long.
| Épaisseur d’acier | Diamètre de fil | Tension | Vitesse de fil | Débit de gaz |
|---|---|---|---|---|
| 1 mm | 0,6 à 0,8 mm | 16 à 18 V | 3 à 5 m/min | 8 à 12 l/min |
| 2 mm | 0,8 mm | 17 à 19 V | 4 à 6 m/min | 8 à 12 l/min |
| 3 mm | 0,8 à 1 mm | 18 à 20 V | 5 à 7 m/min | 10 à 15 l/min |
| 4 mm | 1 mm | 19 à 22 V | 5 à 8 m/min | 10 à 15 l/min |
| 6 mm | 1 à 1,2 mm | 21 à 25 V | 6 à 9 m/min | 12 à 18 l/min |
Ces valeurs servent de départ : la notice du poste reste prioritaire, surtout en synergique, et rien ne remplace l’essai sur une chute du même acier.
La vitesse de fil fait monter l’intensité, donc la pénétration et le dépôt. La tension règle la longueur de l’arc, donc la largeur du bain. La self calme ou durcit le courant de court-circuit : plus haute, l’arc est doux ; plus basse, il est nerveux et projette davantage.
Le geste, dans l’ordre
Préparer les pièces et la masse
Nettoyez le métal là où passera le cordon : rouille, calamine et peinture n’ont pas leur place sous un bain de fusion. La pince de masse doit mordre sur du métal nu, au plus près de la zone. Sinon l’arc devient irrégulier et les porosités arrivent. Sur une soudure longue, pointez d’abord : la chaleur tire la matière et l’alignement bouge.
Régler le poste
Posez le diamètre de fil et le bon tube contact, réglez le débit de gaz au débitmètre, puis testez l’avance du fil sur une chute. Le fil doit sortir droit, sans frottement. Un débit trop faible laisse entrer l’air ; trop fort, il crée des remous autour de la buse. Entre les deux, il y a une plage utile.
Garder la bonne distance et le bon angle
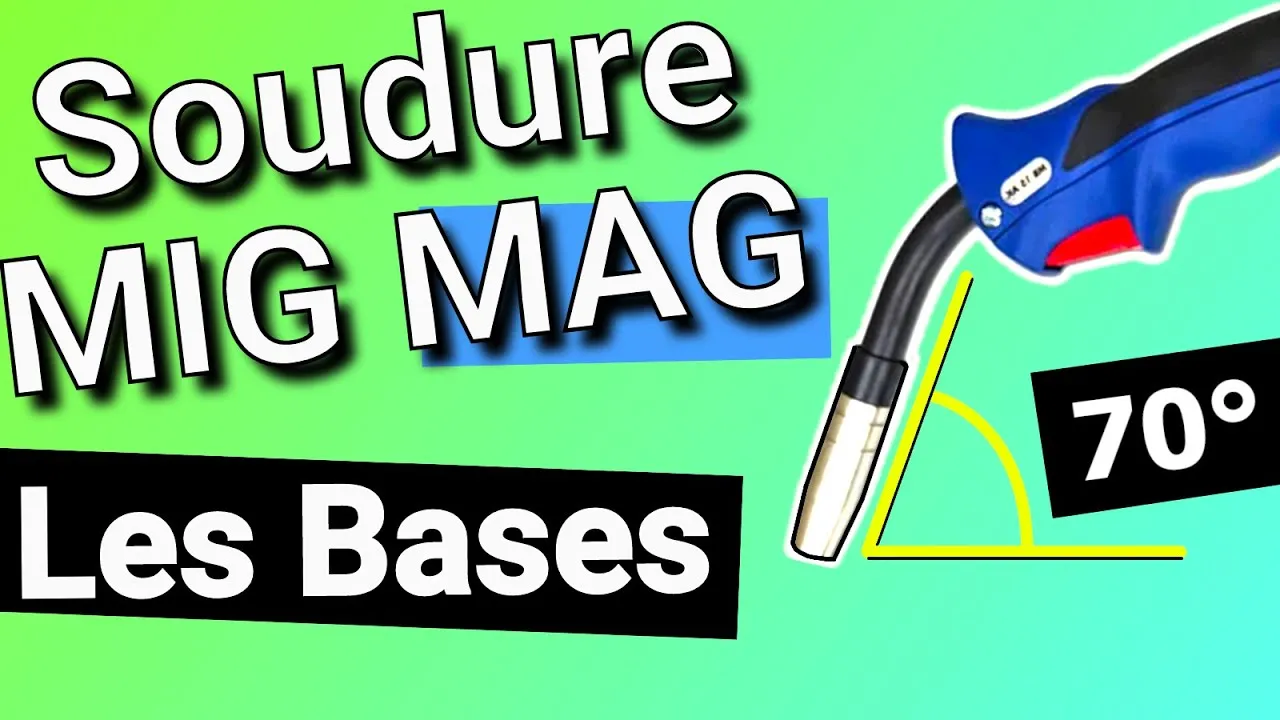
Gardez une distance régulière entre tube contact et pièce, souvent autour de 10 à 15 fois le diamètre du fil, et inclinez la torche d’environ 10 à 15° par rapport à la verticale. Avec un fil plein sous gaz, on pousse en général ; avec un fil fourré autoprotégé, on tire plus souvent.
La NF EN ISO 6947:2019 nomme les positions : PA à plat, PB en angle horizontal, PC en corniche, PF verticale montante, PG verticale descendante. Le tableau vaut pour le plat ou proche du plat. En verticale ou au plafond, réduisez le bain, adaptez l’avance et suivez la notice : la gravité change la fusion.
Amorcer, avancer, terminer
Avancez à vitesse constante : trop lent sur tôle fine, vous percez. Sur tôle plus forte, un léger zigzag répartit la chaleur. En fin de cordon, marquez un bref arrêt pour combler le cratère, puis laissez le gaz protéger le refroidissement : c’est là que naissent les fissures de fin de cordon.
Selon le cas : gaz, sans gaz, inox, aluminium
| Métal | Fil | Gaz | Point d’attention |
|---|---|---|---|
| Acier | Fil plein | Argon + CO2 | Réglage du tableau ci-dessus |
| Acier, sans bouteille | Fil fourré autoprotégé | Aucun | Laitier à piquer, projections, fumées plus présentes |
| Inox | Fil inox | Mélange adapté au fil | Lire la fiche du fil avant la bouteille |
| Aluminium | Fil aluminium | Argon pur | Fil tendre qui se coince dans la gaine |
Le fil fourré autoprotégé permet de souder sans bouteille, mais laisse du laitier, projette davantage et fume plus qu’un fil plein sous gaz. Sur l’inox, la fiche du fil prime : l’acier ne sert pas de modèle. Pour l’aluminium, l’argon pur s’impose et la torche ou la gaine doivent être prévues pour ce métal. Sur tôles fines d’aluminium ou d’inox, le TIG garde souvent l’avantage sur le contrôle de la chaleur.
Lire le cordon : le contrôle du résultat
Un bon cordon a une largeur régulière, un bombé modéré, un raccordement doux aux bords et des écailles fines, sans pluie de projections. L’arc stable grésille régulièrement, sans claquements.
Retournez ensuite la pièce : si la pénétration est correcte, on lit une trace cohérente à l’envers. Sur une chute du même acier, un essai de rupture à l’étau ou au marteau doit faire céder le métal à côté du cordon plutôt que dans le cordon.
Si ça ne marche pas : défauts, causes, corrections
Vérifiez d’abord la préparation des bords et la propreté, puis corrigez dans l’ordre : gaz, propreté, tension, vitesse de fil. Changer trois réglages d’un coup ne dit jamais lequel péchait.
| Symptôme | Cause probable | Correction |
|---|---|---|
| Porosités, petits trous | Gaz coupé, débit mal réglé, courant d’air, pièce sale, buse encrassée | Vérifier la bouteille, régler le débit, abriter la zone, nettoyer |
| Collage, cordon qui ne fond pas dans la pièce | Tension trop basse, avance trop lente, pièce froide | Monter la tension ou la vitesse de fil, reprendre la préparation |
| Projections | Tension trop haute, self mal réglée, distance trop longue | Baisser la tension, ajuster la self, raccourcir la distance |
| Caniveau, sillon au bord du cordon | Tension ou avance trop élevée | Baisser la tension, ralentir l’avance |
| Cordon trop bombé | Tension trop basse | Monter la tension |
| Cordon trop plat | Tension trop haute | Baisser la tension |
| Fil qui se bloque ou se tortille | Gaine encrassée ou tube contact usé | Changer le tube contact, nettoyer ou remplacer la gaine |
| Arc instable | Mauvaise masse, tube contact usé | Nettoyer la masse, changer le tube contact |
Le collage trompe le plus : on veut augmenter la vitesse de fil, alors que le vrai problème est souvent une pièce froide, une tôle mal préparée ou une tension trop basse.
Questions fréquentes
Questions fréquentes
Peut-on souder l’aluminium avec un poste MIG ?
Oui, avec de l’argon pur, un fil aluminium et une torche ou une bobine adaptées. Le fil se coince dans une gaine prévue pour l’acier.
Faut-il un gaz pour un poste de bricoleur ?
Non au fil fourré autoprotégé, oui avec un fil plein : la bouteille fait alors partie du réglage.
Pour aller plus loin
- Le fil fourré
Quand on veut souder sans bouteille
- Tout le dossier soudure
Procédés, réglages, gaz et protection