Sommaire
- Environ 1 h
- pour enchaîner les premiers cordons sur une tôle d’essai
- Débutant
- un poste à électrode enrobée suffit pour l’utilisation de base
- De 40 à 130 A
- pour les diamètres courants, de 2 à 3,2 mm
- 3 familles
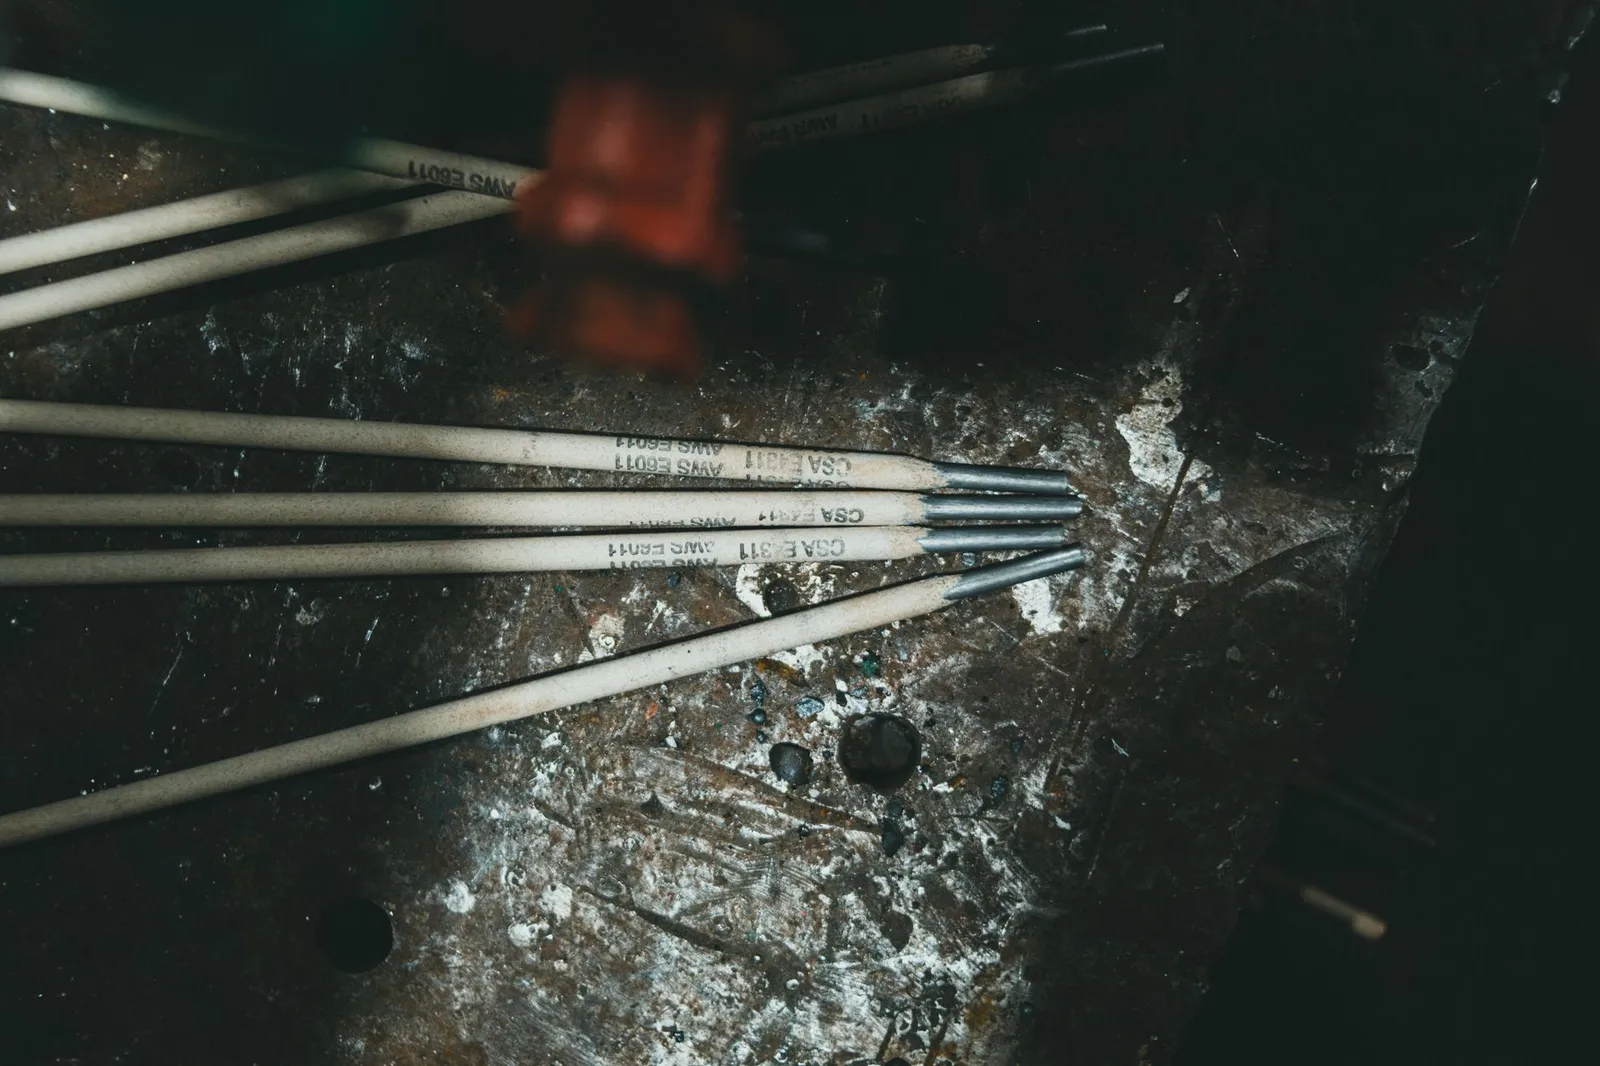
- d’électrodes : rutile, basique, cellulosique, avec un cas à part pour l’inox
La soudure à l’arc à l’électrode enrobée, procédé 111, qu’on appelle aussi MMA ou shielded metal arc welding, tient sur une idée simple : l’arc électrique fait fondre l’âme métallique de la baguette, et cette matière nourrit le bain de fusion. Cette technique sert surtout à assembler de l’acier courant, avec une bonne marge de tolérance pour l’atelier du bricoleur, tant que le réglage et la sécurité suivent.
L’enrobage fond lui aussi, protège le bain de l’air, puis laisse derrière lui un laitier, cette croûte qu’on enlève une fois la soudure refroidie.
Pour ce guide, nous restons sur l’acier courant, avec un rappel pour l’inox, parce que c’est là que la plupart des erreurs arrivent. Si vous n’avez pas encore de poste, commencez par choisir et brancher un poste à souder. Pour mettre cette méthode en perspective avec les autres procédés, voyez aussi le dossier soudure.
En bref
- Le plus simple pour débuter : une électrode rutile, car elle amorce plus facilement et supporte mieux les petites maladresses qu’une basique.
- Le bon réglage part de l’étui : choisissez l’intensité selon le diamètre de l’électrode, puis affinez à l’arc.
- Une électrode qui colle, un cordon creux ou des projections signalent presque toujours un réglage mal choisi ou une pièce mal préparée.
- La désignation normalisée dit ce que la baguette accepte : procédé, résistance, enrobage, position et courant.
- Pour l’inox, prenez une électrode inox dédiée ; pour une pièce porteuse, faites valider l’assemblage par un professionnel qualifié.
Ce qu’il vous faut
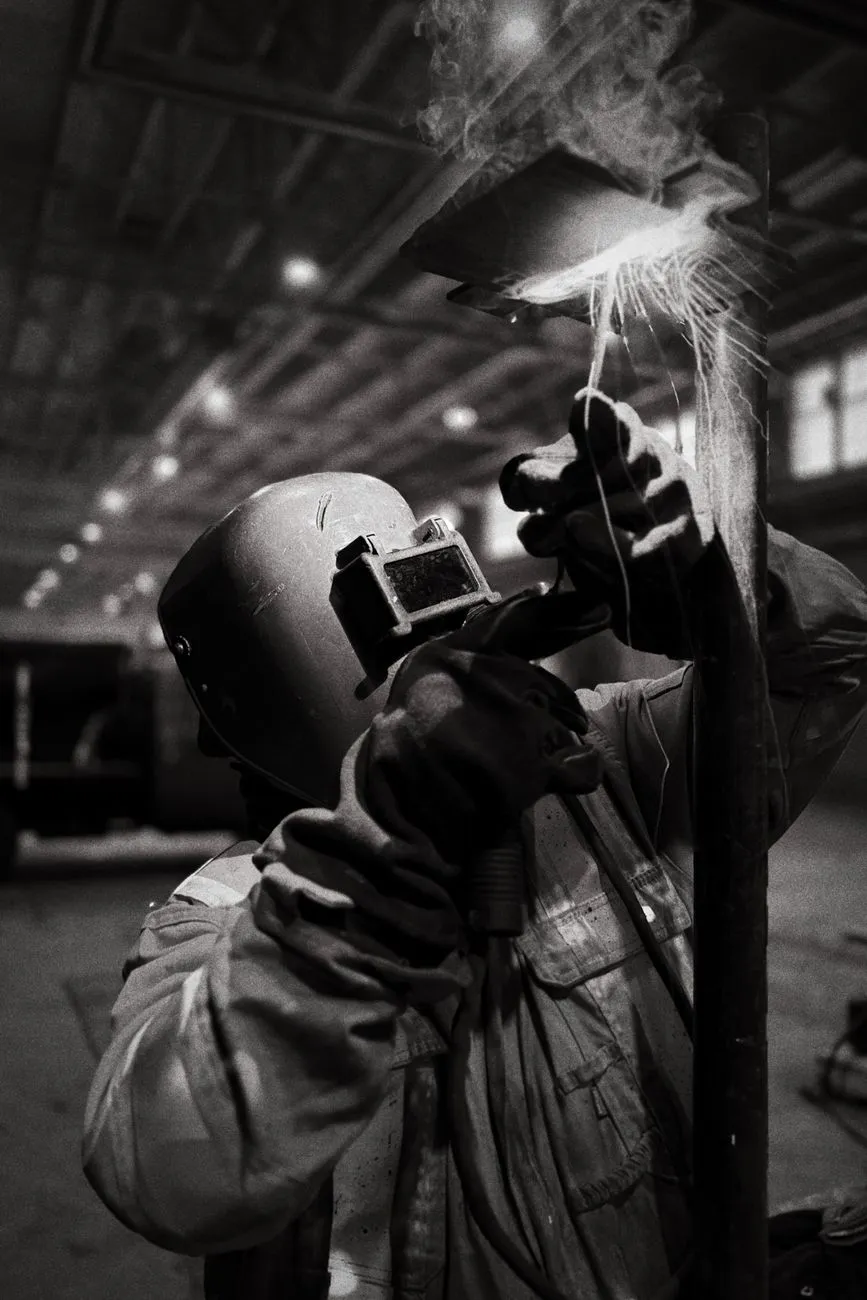
Il vous faut un poste à électrode avec son porte-électrode et sa pince de masse, des électrodes sèches du bon diamètre, un masque de soudeur, des gants, des vêtements couvrants non synthétiques, une brosse métallique, une piquette à laitier et une tôle d’essai.
Le vêtement synthétique, on le laisse au placard pour ce travail : il fond et colle à la peau si ça part mal. Décapez à la meule ou à la brosse l’endroit où vient la pince de masse. Sur de la rouille ou de la peinture, le courant passe mal et l’arc devient capricieux.
C’est un détail, mais il fait la différence dès le premier allumage. La condition de départ, c’est une pièce propre et une masse franche : sans ça, même un bon soudeur perd du temps à corriger un défaut qui n’aurait pas dû apparaître.
Lire une électrode avant de souder
Une baguette porte une désignation sur son étui, puis sur sa fiche technique. Pour les aciers non alliés et les aciers à grains fins, la référence est la NF EN ISO 2560:2020, et la nomenclature des procédés est donnée par la NF EN ISO 4063:2023.
Nous ne recopions pas la norme, ce serait stérile. Voici la logique d’une désignation du type E 42 0 RC 11.
| Ce que vous lisez | Ce que ça vous dit |
|---|---|
| 111 | Procédé : soudage manuel à l’arc avec électrode enrobée, dans la nomenclature de l’ISO 4063 |
| E | Électrode enrobée |
| Un nombre, 42, 46… | Niveau de résistance mécanique du métal déposé |
| Un chiffre, 0, 2, 3… | Température d’essai de résilience, donc comportement au choc à froid |
| R, RC, B, C | Type d’enrobage : rutile, rutile-cellulosique, basique, cellulosique |
| Un nombre en fin de code, 11, 12, 15… | Courant et polarité possibles, alternatif ou continu |
L’étui ajoute souvent le rendement, les positions admises et la plage d’intensité par diamètre. Le réflexe utile est simple : regardez d’abord la lettre d’enrobage, car c’est elle qui change le caractère de l’arc. Une rutile, une basique et une inox ne réagissent pas du tout pareil, même si elles se ressemblent dans la main.
Rutile, basique, inox : laquelle prendre
| Électrode | Métal | Ce qui la rend facile | Ce qui la rend piégeuse |
|---|---|---|---|
| Rutile (R) | Acier courant | Amorçage facile, arc stable, usage courant sur petites épaisseurs | Caractéristiques mécaniques simplement correctes |
| Basique (B) | Acier épais, bridé, travaux exigeants | Bonne ténacité du métal déposé, adaptée aux assemblages plus exigeants | Arc court obligatoire, amorçage plus délicat, électrodes à garder au sec |
| Cellulosique (C) | Tuyauterie, passes à forte pénétration | Bonne pénétration, peu de laitier | Réservée à des usages précis, souvent avec poste continu adapté |
| Inox | Inox | Dépôt de même famille que la pièce | À réserver à l’inox, jamais sur acier doux sans vérification du consommable |
Notre choix pour un portail, un garde-corps ou une pièce courante reste la rutile. Elle pardonne mieux, elle se contrôle plus vite, et elle déçoit moins un débutant.
La basique prend le relais sur de l’acier épais ou fortement bridé, avec un séchage ou un étuvage selon la fiche du fabricant. Pour l’inox, la désignation suit la NF EN ISO 3581:2023. Un type 308L convient à certains inox austénitiques courants, mais on vérifie toujours la fiche du consommable avant de charger le porte-électrode.
Sur une pièce un peu sale ou légèrement oxydée, la rutile tolère davantage, mais elle ne remplace jamais la préparation : on décape quand même. L’information utile à retenir, c’est que la nature du matériau commande le choix de l’électrode, pas l’habitude du moment.
Régler l’intensité
Le réglage de départ : le milieu de la plage indiquée sur l’étui, puis la correction une fois l’arc allumé. Les fourchettes ci-dessous donnent des ordres de grandeur pour électrodes rutiles, à partir de fiches de fabricants de consommables. La fiche de votre électrode reste prioritaire.
| Diamètre | Intensité de départ | Épaisseur de pièce conseillée |
|---|---|---|
| 2 mm | de 40 à 70 A | de 1,5 à 2 mm environ |
| 2,5 mm | de 60 à 100 A | de 2,5 à 3 mm environ |
| 3,2 mm | de 80 à 130 A | de 3 à 5 mm environ |
| 4 mm | de 120 à 170 A | à partir de 5 mm environ |
La règle de choix du diamètre est simple : on évite de prendre plus gros que l’épaisseur de la pièce, sinon la chaleur perce la tôle avant de construire un cordon correct. Ce n’est pas une question de bravoure, juste de physique. En pratique, la bonne plage dépend aussi de la forme des matériaux et de l’angle de présentation de la baguette, surtout quand on travaille près d’un bord.
La raison des plages est facile à voir dès le premier essai. Trop bas, l’électrode colle, le cordon reste étroit et bombé. Trop haut, l’enrobage rougit, le bain devient trop fluide et un caniveau se forme, cette rainure creusée au bord du cordon.
Le réglage juste se sent aussi au bruit : un arc régulier, qui crépite sans arracher la pièce, donne déjà une bonne direction. Le soudeur cherche une fusion régulière, pas une lumière violente.
Selon la position de soudage
La NF EN ISO 6947:2019 nomme les positions. Vérifiez les codes sur la fiche de l’électrode, car toutes n’acceptent pas les mêmes positions avec la même aisance.
| Position | Code | Intensité dans la plage |
|---|---|---|
| À plat | PA | Haut de la plage |
| Angle en position horizontale-verticale | PB | Milieu à haut de la plage |
| Verticale montante | PF | Un cran plus bas |
| Plafond | PE | Un cran plus bas |
En montante, on avance avec un léger balancement pour garder le bain sous contrôle, car il tend naturellement à couler vers le bas. Ce qui piège beaucoup de débutants, c’est de garder le même réglage qu’à plat.
La rutile dite toutes positions ne dispense pas d’ajuster l’intensité : le bain change de comportement dès que la pièce n’est plus horizontale. La technologie du poste, inverter ou transformateur, n’efface pas la règle de base : l’arc doit rester court et propre.
Brancher et préparer la pièce
Posez la pince de masse sur du métal nu, au plus près de la zone à souder. La polarité figure sur l’étui.
En courant continu, la basique se soude souvent avec l’électrode au pôle positif, mais on vérifie la fiche avant de brancher. La rutile accepte aussi le courant alternatif.
La pièce doit rester propre, sans peinture, huile ni calamine. Serrez l’électrode dans le porte-électrode par sa partie nue, sans coincer l’enrobage dans la pince.
C’est un petit geste, et pourtant il évite des arrachements et des arcs instables. Sur les postes inverter, la stabilité aide, mais elle ne corrige pas une mauvaise préparation ni une masse mal posée.
Amorcer sans coller
L’ordre est strict, et il vaut mieux le suivre sans hésiter.
- Baissez le masque, électrode à 2 ou 3 cm de la pièce.
- Amorcez par grattage, comme une allumette, ou par une touche légère.
- Relevez aussitôt pour tenir l’arc court.
- Gardez une longueur d’arc voisine du diamètre de l’âme.
- Inclinez l’électrode dans le sens d’avance, d’environ 15 à 20°, puis avancez à vitesse régulière en la rapprochant au fil de sa consommation.
- Pour éteindre, relevez vite, puis piquetez le laitier avant de reprendre.
Si elle colle, ne tirez pas d’un coup sec. Tournez le poignet pour la décoller, puis coupez le courant si besoin. Forcer ne règle rien.
La plupart du temps, le vrai problème est là : intensité trop basse, masse mal posée, ou arc trop long. La protection du visage et des mains doit être en place dès l’amorçage, parce que la projection arrive souvent au moment où l’on croit seulement faire un essai.
Contrôler le cordon
Retirez le laitier à la piquette, puis brossez. Un cordon réussi est régulier, modérément bombé, bien mouillé sur les bords, sans caniveau.
Sa largeur reste en général de l’ordre de 2 à 3 fois le diamètre de l’âme. Avant de passer à la pièce réelle, faites un essai sur une chute, puis pliez ou martelez cette chute pour voir si l’assemblage tient.
Pour un ouvrage qui porte, la logique change tout de suite : l’assemblage relève d’un bureau d’études ou d’un soudeur qualifié. Nous ne jouons pas avec ça.
Si ça ne marche pas
| Symptôme | Cause probable | Correction |
|---|---|---|
| L’électrode colle | Intensité trop basse, arc trop long ou trop court | Monter par petits paliers, relever plus vite |
| L’arc s’éteint | Mauvaise masse, électrode humide, surtout basique | Décaper le contact, changer d’électrode |
| Porosités | Électrode humide, pièce sale, courant d’air | Sécher, décaper, abriter |
| Caniveau | Intensité trop forte, arc trop long | Baisser l’intensité, raccourcir l’arc |
| Projections, cordon creux | Intensité trop haute, avance trop rapide | Baisser l’intensité, ralentir |
| Laitier piégé | Reprise sans piquetage, arc trop long | Piqueter et brosser entre passes |
Quand le cordon fait des trous ou des cratères, on accuse souvent la baguette trop vite. Dans la pratique, le coupable est plus banal : la main va trop vite, ou la pièce n’est pas assez propre.
Commencez par là avant de changer de consommable. Le droit à l’erreur existe à l’essai, pas sur une pièce porteuse.
Se protéger
Le masque porte un filtre adapté à l’intensité, avec une teinte à vérifier sur la fiche. Jamais d’arc à l’œil nu, même pour une seconde.
Les fumées se traitent par captage au plus près de leur émission, et la ventilation générale ne vient qu’en complément. Pour une tôle galvanisée, peinte, cadmiée, grasse ou souillée par des solvants, les risques augmentent : la composition des fumées dépend aussi des revêtements et contaminants présents sur le métal.
L’INRS rappelle que le soudage à l’arc expose aussi aux rayonnements optiques, notamment ultraviolets et infrarouges. Le visage, les yeux, les mains et la peau doivent être protégés par des équipements adaptés.
PréventionBTP rappelle aussi de brancher le poste sur un circuit protégé par un différentiel 30 mA et de couper l’alimentation en fin de travail. Les matières inflammables restent à distance.
C’est moins spectaculaire qu’un beau cordon, mais bien plus utile.
Pour aller plus loin, retrouvez l’ensemble des procédés dans le dossier soudure.
Questions fréquentes
Quelle épaisseur peut-on souder à l’arc ?
Dès environ 1,5 mm avec une électrode de 2 mm, puis jusqu’à de fortes épaisseurs en plusieurs passes. Le tableau d’intensité donne le bon point de départ.
Quel métal peut-on souder à l’arc ?
L’acier courant avec une rutile ou une basique, l’inox avec une électrode inox. Chaque métal demande sa baguette.
Quelle est la soudure la plus facile ?
L’électrode rutile est la plus indulgente pour débuter. Le soudage au fil fourré sans gaz est une autre piste, avec un poste différent.